O que é retificação de trilhos? Guia completo para operadores de via férrea.
- ação
- Editora
- RailwayCare
- Horário Edição
- 2026/9/18
Resumo
O que é retificação de trilhos, como uma passada de retificação remove metal, qual tipo de processo é adequado para seus trilhos e como as máquinas, os rebolos e os critérios de aceitação devem ser compatíveis.
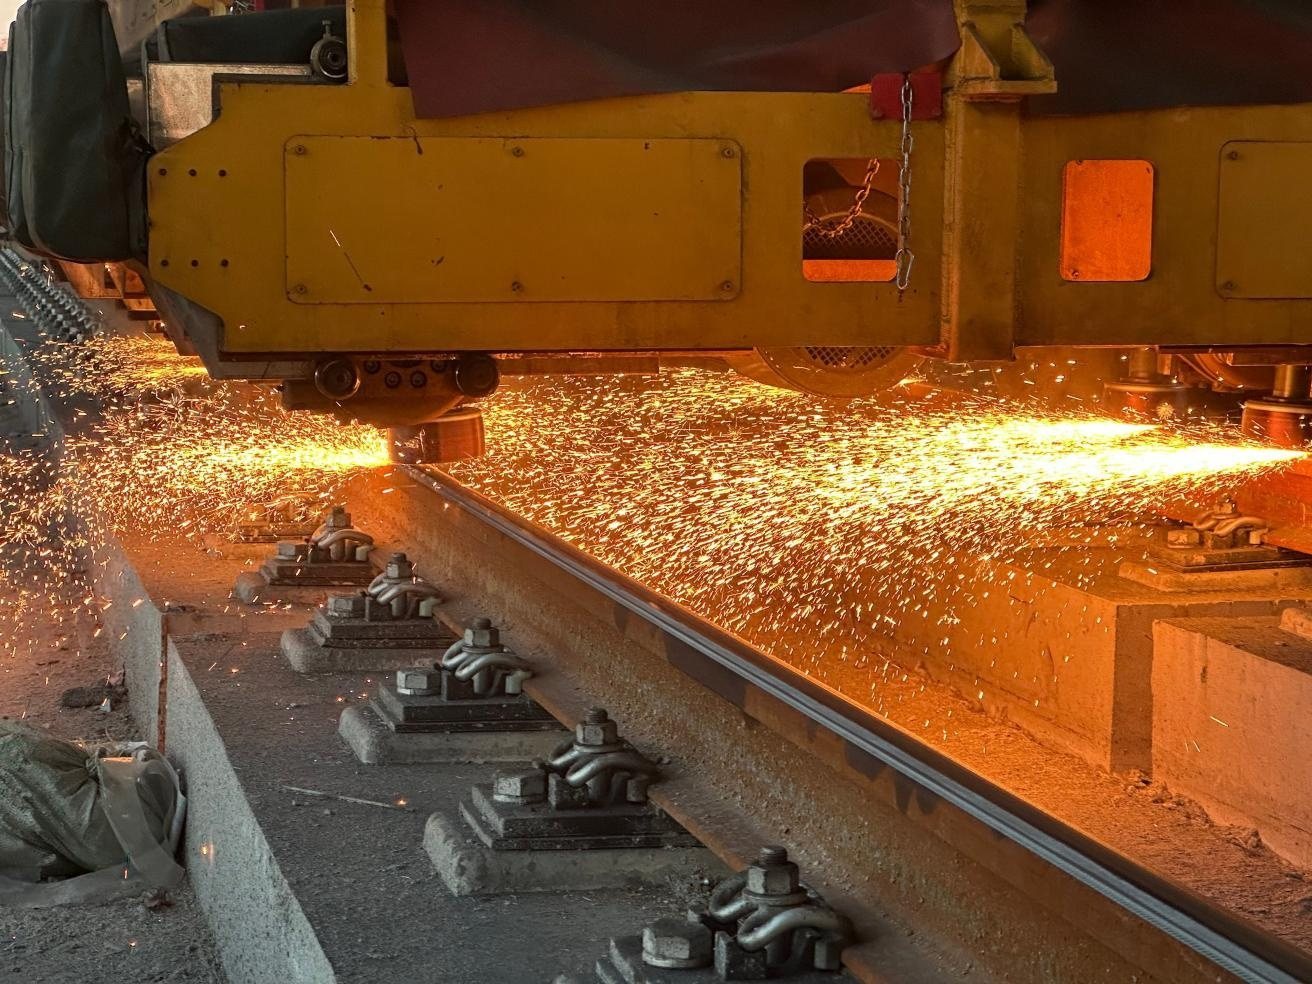
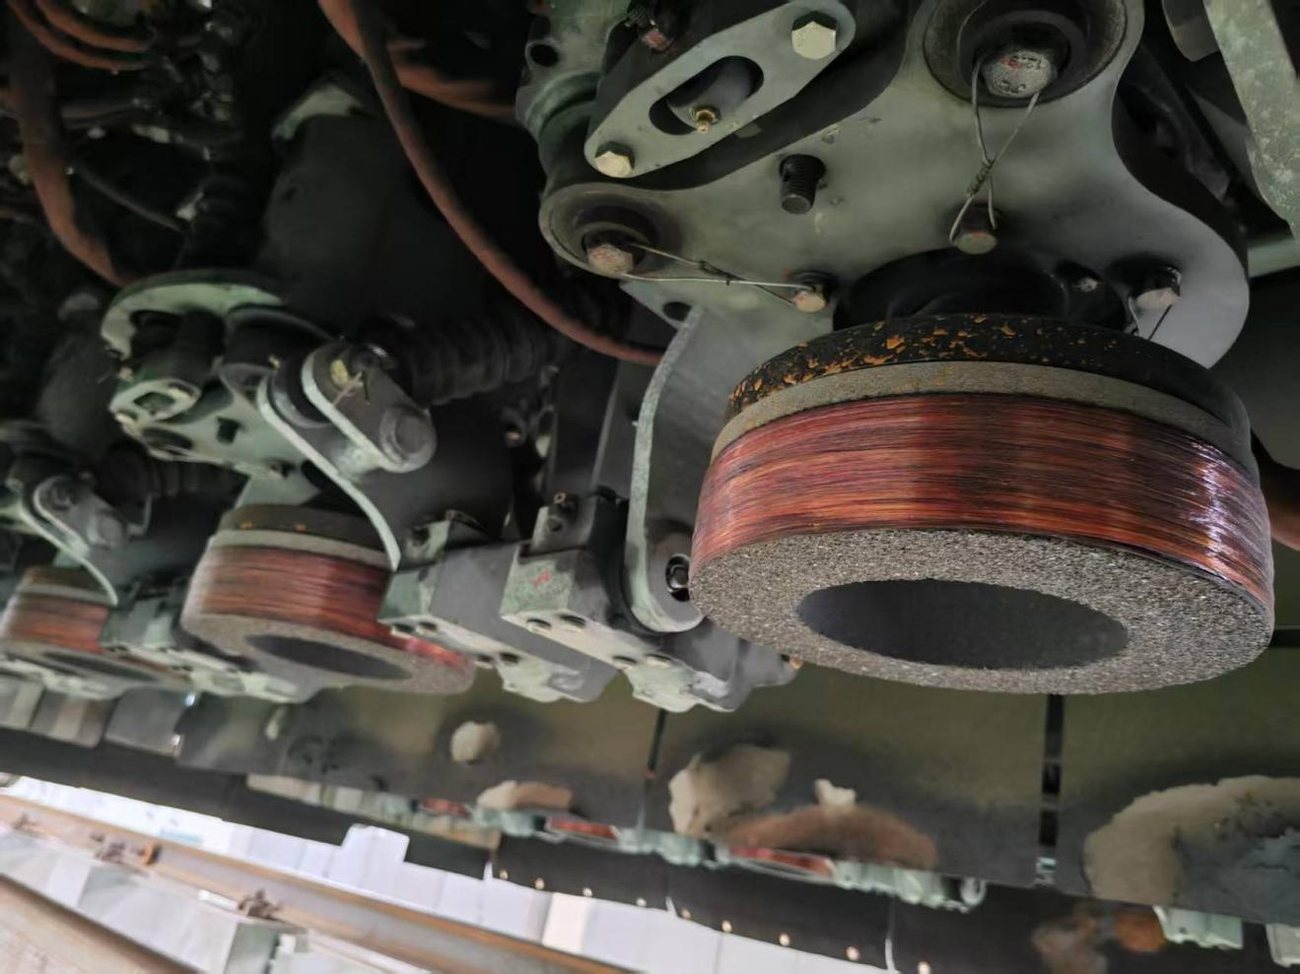
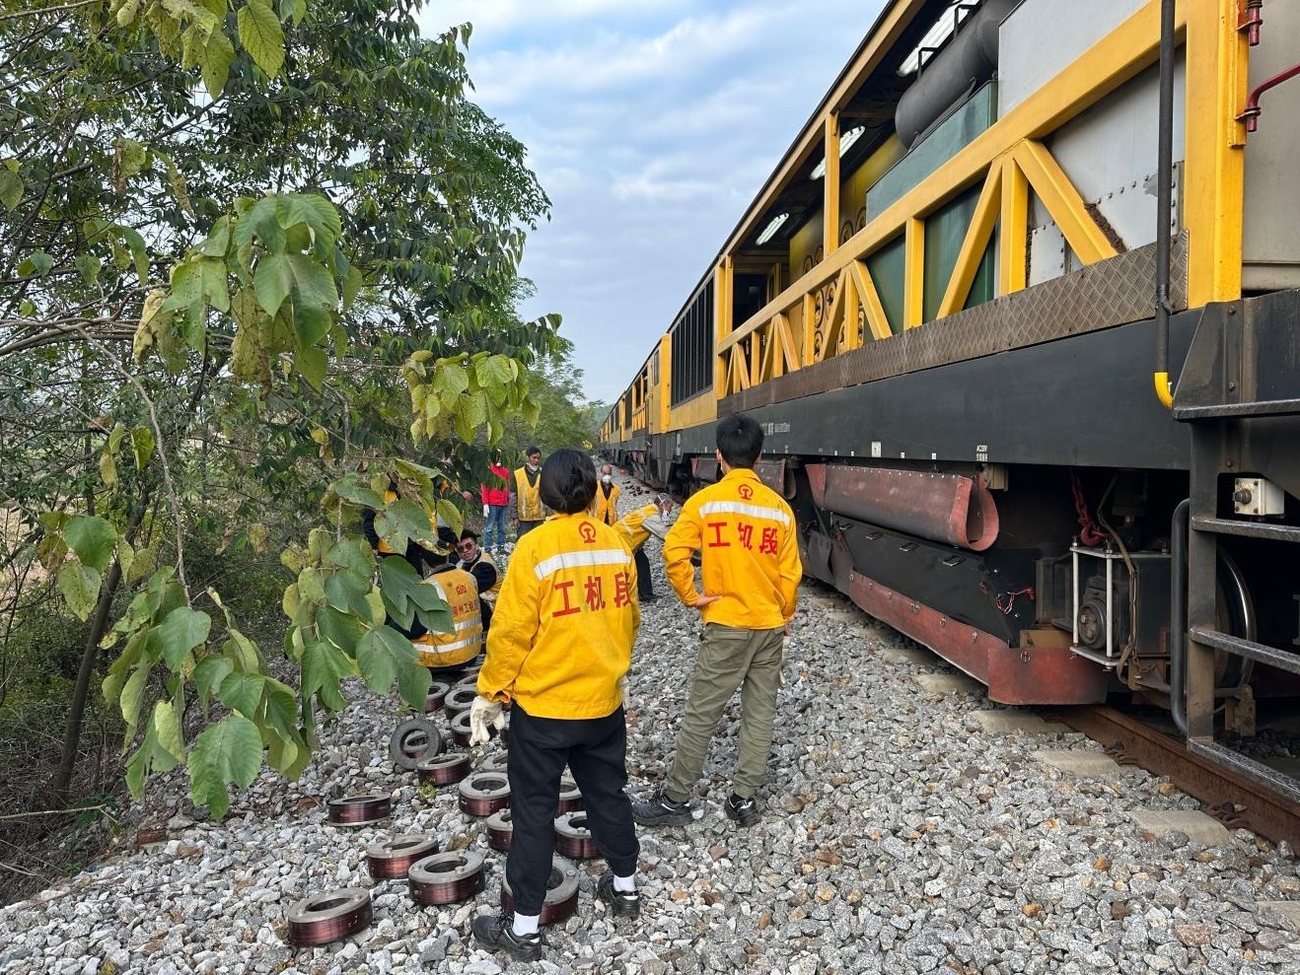
Um trilho não é uma estrutura permanente. É um consumível que se desgasta desde o dia em que entra em serviço, e a parte que se desgasta mais rapidamente é aquela que você vê ao olhar para a via: a superfície de contato do cabeçote do trilho. Surgem ondulações, os cantos da bitola racham, o cabeçote se achata, adquirindo um formato que não se ajusta mais às rodas que circulam sobre ele. A retificação de trilhos é a operação de manutenção que restaura essa superfície. Este guia foi escrito para as pessoas que precisam planejar, especificar e aprovar esse trabalho: engenheiros de via férrea, gerentes de via permanente, planejadores de frota e de interdição, e as equipes de compras que adquirem os rebolos. Ele aborda o que é retificação de trilhos, como uma passada de retificação remove metal, os tipos de processo e quando cada um se aplica, como as máquinas e os rebolos são selecionados para o trabalho, quais parâmetros determinam o resultado, como a aprovação é verificada com dados, o custo de uma campanha e os erros que silenciosamente comprometem um trabalho de retificação. Este texto foi escrito do ponto de vista da produção. A RailwayCare produz 500.000 rebolos de retificação de trilhos Molaton por ano, fornece rebolos para trens de retificação, retificadoras de aparelhos de mudança de via e máquinas manuais desde 2004 e realiza medições de seus próprios produtos nos trilhos dos clientes. Os dados de campo citados abaixo provêm desses programas e são devidamente atribuídos em cada ponto. Nota sobre o escopo: este artigo trata da retificação em seus próprios termos. Quando a fresagem de trilhos e o aplainamento de trilhos são mencionados, é apenas para marcar a fronteira entre os processos. A retificação de trilhos é a remoção controlada de uma fina camada de aço da cabeça do trilho com rodas abrasivas rotativas, a fim de restaurar o perfil transversal e a superfície de rolamento longitudinal a uma condição definida. Duas palavras carregam o peso dessa frase: controlado e definidoUma passada de retificação é uma operação de corte com profundidade e ângulo específicos, destinada a atingir um perfil alvo, e não um exercício geral de alisamento. Seu desempenho é avaliado por meio de uma medição, e não pela aparência final do trilho. Essa distinção é importante porque a retificação consome um recurso não renovável. Cada passada remove metal base da cabeça do trilho, e a quantidade que pode ser removida ao longo da vida útil do trilho é finita. Os regimes de aceitação típicos limitam a remoção de metal base em uma única intervenção a cerca de 0,5 mm, e toda a estratégia preventiva de um departamento moderno de vias permanentes se baseia no uso gradual desse orçamento: muitas passadas superficiais ao longo da vida útil do trilho, em vez de poucas passadas profundas. Uma passada de retificação modifica o trilho de três maneiras distintas, e um trabalho bem planejado aborda todas as três simultaneamente. A questão do perfil é a mais subestimada. Um trilho pode ser perfeitamente liso e ainda assim apresentar defeitos: se a cabeça estiver achatada, a área de contato se desloca para dentro, as tensões de contato aumentam e o resultado é uma nova onda de danos por fadiga em uma superfície que ninguém tocou. É por isso que a retificação do perfil do trilho e a retificação da cabeça do trilho são tratadas como tarefas distintas da remoção de defeitos na maioria das especificações, e por que um programa de retificação é elaborado com base em um perfil alvo, em vez de uma lista de defeitos. A RailwayCare abordou o caso da restauração do perfil em detalhes em um artigo separado sobre o assunto. retificação do perfil do trilho. Para uma compreensão mais ampla de como a retificação se encaixa em um programa de manutenção de trilhos, consulte nosso artigo introdutório anterior. Mantendo o mundo nos trilhos Este guia apresenta o panorama estratégico; o presente guia aprofunda-se na camada técnica. A gama completa de serviços de retificação e famílias de produtos está listada em nosso site. Solução para retificação de trilhos página. O desgaste ocorre porque o aço dos trilhos se danifica. As sete famílias de defeitos que predominam nos registros de inspeção — ondulação, trincas na cabeça e descamação, lascamento e descascamento, desgaste lateral e nas bordas, esmagamento e abaulamento, contusões e defeitos relacionados à solda — representam mais de 80% de todos os defeitos registrados nos trilhos das redes em que nossos clientes operam. O que determina qual deles aparece primeiro é a função que o trilho desempenha. O custo de deixar esses defeitos no lugar não é estético. A ondulação e a perda de perfil aumentam as forças dinâmicas entre roda e trilho, o que acelera a degradação do lastro e dos fixadores, aumenta a resistência ao rolamento e, portanto, a energia de tração, gera reclamações de ruído e vibração transmitidos pelo solo e impulsiona o processo de fadiga ainda mais para dentro da cabeça do trilho. Uma vez que a fadiga por contato de rolamento se desenvolve de uma trinca superficial para um defeito transversal, a retificação deixa de ser uma opção e a substituição do trilho torna-se a única solução — a um custo por metro várias ordens de magnitude superior ao custo da retificação que teria evitado o problema. Existe também uma razão institucional para a retificação manter seu lugar em um plano de manutenção. De acordo com as normas chinesas de manutenção ferroviária para linhas convencionais, retificação, endireitamento e reparo por solda são os três métodos reconhecidos para a renovação de trilhos e aparelhos de mudança de via, sendo a retificação o único dos três que atua na superfície de rolamento de forma contínua, em vez de corrigir um defeito local existente. As normas nacionais relevantes — incluindo a especificação de uso ferroviário e as normas de reparo de linhas convencionais — tratam o gerenciamento do perfil como uma atividade programada, e não como uma reação a uma falha. A ondulação, por ser a família de defeitos individuais mais comum, possui sua própria lógica de tratamento em nosso guia. retificação de ondulações de trilhos. Uma cabeça de retificação é um eixo motorizado que suporta uma ou mais rodas abrasivas, posicionadas em relação à cabeça do trilho em um ângulo predefinido. A roda gira a uma velocidade superficial nominal — 50 m/s é o padrão para rodas de retificação de trens, variando de 0 a 40 m/s em rebolos passivos de alta velocidade — e é pressionada contra o trilho. Dentro da zona de contato, cada grão abrasivo exposto atua como uma ferramenta de corte microscópica, removendo uma lasca de aço. À medida que os grãos perdem o fio, a resina que os liga se desgasta e os libera, expondo novas arestas de corte. Esse comportamento de autoafiação é o principal motivo pelo qual uma roda de retificação corta aço em vez de polir, e também por que a dureza da roda é um parâmetro, e não um detalhe de especificação: uma liga que mantém os grãos unidos por muito tempo produz vitrificação e queimaduras, enquanto uma que os libera muito rapidamente desgasta a roda. A profundidade removida em uma única passada é pequena. Uma retificadora de trilhos moderna, operando em taxas de produção, remove uma fração de milímetro por passada: a documentação da máquina Autech VM8000 12E, uma unidade de 12 cabeçotes com potência nominal de 12 × 12 kW, indica uma remoção de 0,2 a 0,3 mm em uma única passada, a uma velocidade de trabalho de 300 m/h, com extração de poeira de 5000 m³/h. A profundidade, portanto, é acumulada ao longo de múltiplas passadas, com o número de passadas e os ângulos dos cabeçotes definidos pelo perfil desejado. Duas famílias de máquinas implementam isso de maneiras diferentes, e essa distinção é importante na hora de especificar um programa de retificação. O calor é o fator limitante que une ambas as famílias. A energia de retificação é absorvida tanto pelo trilho quanto pelo cavaco, e se muito calor for aplicado em uma pequena área muito rapidamente, a camada superficial sofre têmpera ou endurecimento. A assinatura visível é a descoloração da superfície de contato — a faixa azul. Uma faixa azul contínua é considerada um defeito em si e é um ponto de rejeição padrão na aceitação, pois a alteração metalúrgica subsequente pode tornar a superfície mais dura e mais propensa a trincas do que o metal base. A seleção da rebolo e o comportamento térmico são cruciais: em imagens térmicas de bancada a 3600 rpm, a rebolo composta apresentou temperaturas de 124 °C e 55 °C em suas duas posições de trabalho, contra 143 °C e 68 °C para a rebolo importada testada em conjunto, sob as mesmas condições e com a mesma qualidade de retificação. Na prática, uma campanha de retificação segue uma sequência fixa, e pular qualquer etapa é o motivo mais comum para que um trabalho precise ser repetido. As especificações usam a mesma palavra para várias operações diferentes. Acertar o tipo é o que determina a profundidade, a máquina, a curvatura da roda e o preço. Esses dois conceitos são frequentemente confundidos. A retificação preventiva é definida pelo momento em que ocorre, não pelo material removido: ela é programada de acordo com o tráfego e o desgaste medido, e remove deliberadamente muito pouco material a cada intervenção. A retificação corretiva é definida pelo objetivo a ser alcançado, e sua profundidade é determinada pelo defeito. É por isso que uma campanha corretiva que se segue a um longo período sem trabalho preventivo sempre custa mais por quilômetro do que o regime preventivo teria custado. O trabalho de perfil, simétrico ou assimétrico, situa-se entre os dois e é sempre guiado pelo perfil desejado. A máquina que você consegue obter determina o que o programa de moagem pode alcançar. As principais famílias em serviço são: O número de rebolos não é uma especificação meramente estética. Um trem de retificação de alta velocidade, carregando uma fileira completa de 48 rebolos por lado, pode retificar continuamente por 10 a 15 km antes que o conjunto se desgaste, característica que o torna economicamente viável em um trecho longo com uma janela de operação curta. Por outro lado, uma máquina manual de cabeçote único, removendo um colar de solda, realiza um trabalho que nenhum trem consegue fazer. A maioria das redes ferroviárias consolidadas utiliza os três tipos de máquinas: o trem para perfilagem e trabalhos preventivos, a máquina de desvio para geometrias restritas e as máquinas manuais para o acabamento. Uma lista completa dos fabricantes e tipos de máquinas neste mercado, com os formatos de rodas que cada um utiliza, está disponível em nosso site. diretório de fabricantes de máquinas de retificação de trilhos. O rebolo é o componente que entra em contato com o trilho, e a causa mais comum de um programa de retificação que não se comporta de forma previsível é um rebolo que não é adequado para a máquina, para a tarefa ou para o perfil que a máquina está tentando cortar. Uma roda de desbaste é um conjunto, não um disco: um cubo de alumínio fundido ou ferro com furos de montagem pré-perfurados, o próprio corpo abrasivo e um revestimento de fibra de vidro ao redor do corpo para proteção contra rupturas. As rodas de desbaste são montadas em pinos M10 e requerem pelo menos 17 mm de engate efetivo da rosca; as rodas para máquinas manuais usam eixos M20, 5/8" ou M8. O formato é ditado pela máquina e deve ser respeitado rigorosamente, pois a velocidade de superfície nominal — o número que determina se a roda suporta a rotação de trabalho — é uma propriedade da combinação roda-máquina. Dentro do formato, a mistura abrasiva é onde o desempenho é ganho ou perdido. A diferença é mensurável, e não apenas promocional. Em um estudo comparativo sobre o programa de transporte de carga pesada da Shenhua: Uma roda fabricada com grãos mais baratos é mais econômica e, em trilhos macios e com tráfego leve, é perfeitamente adequada. Em trilhos temperados, curvas de raio pequeno ou tráfego pesado, ela perde o fio, fica vitrificada e queima, e a economia inicial se perde em uma única posse de terra. Portanto, a qualidade da roda, a dureza da liga e o tamanho do grão são selecionados de acordo com a máquina e o tipo de serviço — velocidade do veículo, potência do motor, geometria da cabeça de retificação e qualidade do trilho — em vez de serem escolhidos a partir de um padrão de catálogo. Cada característica geométrica e de qualidade da roda é verificável: tolerâncias dimensionais de ±2,0 mm no diâmetro externo (±1,0 mm para pedras de alta velocidade), ±1,5 mm na espessura, paralelismo interno 0,4 mm e coaxialidade dentro de 0,5 mm; balanceamento para classes de desbalanceamento G1 ≤ 30 g ou G3 ≤ 34 g; e conformidade com a norma JB/T 11431-2020 para rebolos usados em trilhos. GB 2494-2014 para segurança de abrasivos aglomerados, GB/T 2492 para desequilíbrio e GB/T 2493 para testes de resistência rotativa. Quatro configurações determinam se uma passada de retificação remove o defeito completamente ou danifica o trilho. Elas interagem entre si, e é por isso que alterar uma sem alterar as outras é o que causa desvios nos programas. A aparência real dos programas quando as configurações estão corretas é mais útil do que uma regra prática; portanto, aqui está o conjunto de parâmetros das campanhas onde Molaton As medidas das rodas foram feitas nas instalações dos clientes. Os dados representam a economia do consumo, e não os preços, que é a única base para comparar dois programas de retificação de forma honesta. A última linha ilustra de forma mais clara a importância do controle dos parâmetros. Ao utilizar cabeçotes alternados da mesma máquina, no mesmo trilho e na mesma velocidade, foi possível obter uma comparação direta, e não apenas uma constatação: consumo de 0,079 a 0,151 mm por 100 m de passada, contra 0,059 a 0,095 mm para as pedras já utilizadas, com remoção de metal, a partir da varredura do perfil, de 0,193 a 0,222 mm na coroa, de 0,142 a 0,241 mm na zona interna do trilho e de 0,165 a 0,326 mm na zona externa. Um consumo ligeiramente maior com uma taxa de corte mais alta é o resultado esperado, e o que importa é o resultado final, não o valor do consumo em si. A aceitação se dá quando a retificação de trilhos é considerada uma atividade de manutenção gerenciada ou uma questão de opinião. Os critérios abaixo são os que viabilizam a conclusão de projetos nas redes em que nossos produtos operam, e cada um deles é mensurável. A verificação em campo segue a mesma lógica. Na campanha de Jiangmen de 2026, a aceitação baseou-se na rugosidade medida — todas as leituras abaixo de 10 μm, a maioria entre 2 e 4 μm — a ausência de uma faixa azul contínua e a remoção de metal confirmada por escaneamento de perfil, em vez do julgamento do operador. No teste anterior do metrô de Chengdu, as peças foram avaliadas de acordo com o padrão nacional de rugosidade e obtiveram 90 pontos, sendo consideradas aprovadas. Quando os dados de aceitação estão disponíveis nesse nível de detalhe, também estão disponíveis as evidências necessárias para justificar o próximo intervalo de retificação com base em fatos, em vez de tradição: para a análise da superfície em relação à aceitação, consulte nosso artigo sobre retificação da cabeça do trilho. A maior parte da dificuldade em um programa de retificação está concentrada em uma pequena proporção da pista. Desvios e cruzamentos. A geometria muda continuamente ao longo da chave, e partes do conjunto — a ponta do cruzamento, áreas ao redor do trilho da chave — estão sujeitas a restrições de remoção. A faixa de contato também varia de acordo com a classe de tráfego: em chaves de alta velocidade, a faixa de contato é mantida em aproximadamente 25–30 mm, enquanto os desvios convencionais e de carga pesada abrangem uma faixa mais ampla de cerca de 35–40 mm. O trabalho em desvios também exige que a transição entre máquinas seja planejada com cuidado, em vez de improvisada. A melhor prática é medir o perfil do trilho para 5 a 10 m Em ambos os lados do ponto onde a máquina grande parou, compare os dois e construa o plano da máquina pequena a partir da diferença; o resultado medido em um caso de alta velocidade foi uma redução na amplitude da aceleração lateral da carroceria de cerca de 0,20 entre 0,04 e 0,08 m/s². Curvas. As curvas exigem dois perfis diferentes, não apenas um. A perna alta sofre o desgaste no canto da guia e a fadiga de contato, a perna baixa sofre o desgaste na coroa achatada, e uma passada simétrica deixa ambas incorretas. A retificação assimétrica aplica um corte maior no canto da guia da perna alta. Um resultado representativo de uma curva de 800 m raio de corte em 6 passagens: um corte máximo de 0,3 mm na parte externa do trilho de perna alta e 1,8 mm na parte interna, refletindo o desgaste diferente sofrido pelas duas pernas. Nosso artigo sobre Retificação de trilhos para vias curvas Abrange a técnica assimétrica em sua totalidade. Soldas e reparos. Uma solda é, por definição, um defeito geométrico local, e seu acabamento é um trabalho de retificação em si. O parâmetro determinante é o comprimento da retificação — a extensão do corte de acabamento ao longo do trilho em cada lado da solda — pois um acabamento muito curto deixa um degrau que sobrecarrega a base da solda, e um corte muito longo desperdiça espaço de profundidade. As soldas aluminotérmicas e as soldas por resistência elétrica diferem na quantidade de metal a ser removida e no comportamento da zona acabada sob tráfego; o fluxo de trabalho completo, da geometria da solda ao acabamento e à aceitação, está descrito em nosso guia. soldagem e esmerilhamento de trilhos. O custo da retificação é frequentemente discutido como se o rebolo fosse o principal item. Não é. Uma campanha consome, em ordem decrescente de peso típico: tempo de máquina e equipe, o período de interdição e o tráfego que ele desloca, os consumíveis — rebolos ou pedras de retificação —, o trabalho de medição e aceitação e a logística de levar os rebolos até a máquina. A razão pela qual os consumíveis recebem atenção não é sua participação no orçamento, mas sim sua influência: o rebolo determina quantas passagens e, portanto, quanto tempo de máquina o trabalho precisa, e o tempo de máquina dentro de uma interdição é a parte mais cara. Por isso, a comparação produtiva entre duas rebolos, ou entre dois programas de retificação, não se baseia no preço por rebolo, mas sim no custo por unidade de trabalho realizado. O cálculo é simples e aponta em ambas as direções: um rebolo com um índice de compra inferior, que proporciona um número substancialmente menor de quilômetros percorridos, pode aumentar o custo total da campanha, e o inverso também é possível. Os dados práticos dos nossos programas de campo, todos expressos em consumo por unidade de trilha, são: Duas alavancas decorrem diretamente dessa tabela. A primeira é a escolha do regime: um programa preventivo gasta menos por intervenção e, mais importante, utiliza o orçamento de profundidade finita do trilho mais lentamente do que a retificação corretiva, que precisa buscar defeitos. A segunda é a medição: um programa que registra o número de quilômetros percorridos por milímetro de roda consumida sabe quanto custa realmente a retificação por quilômetro de trilho e pode exigir que o fornecedor se baseie em testes, em vez de uma reclamação. Com base nisso, a resposta honesta para "quanto custa a retificação" é que se trata de um número medido em seus trilhos, a partir de seus parâmetros — não um preço de tabela. Para obter o cálculo detalhado do custo por quilômetro, incluindo as partes do orçamento que não têm relação com as rodas, consulte nosso artigo sobre custo de retificação de trilhos por quilômetroOs dados comerciais foram deliberadamente excluídos deste guia; as comparações acima são índices de consumo e de vida, oferecidos para que você possa comparar suas próprias medições com algum parâmetro. Existem três modelos de entrega neste mercado, e o mais adequado depende da densidade do tráfego, dos prazos de posse disponíveis, do tamanho e da idade da frota existente e do nível de competência em retificação que existe internamente. Três modelos de entrega predominam. Você pode operar sua própria frota e comprar rebolos de acordo com as especificações; pode contratar um serviço que forneça a máquina, a equipe e os consumíveis; ou pode adotar um modelo híbrido, no qual um contratado assume o programa principal ou de alta velocidade, enquanto suas próprias máquinas e ferramentas manuais cuidam de desvios, soldas e acabamentos. A escolha ideal depende da densidade do tráfego, das janelas de tempo disponíveis, da capacidade da frota e da competência interna em esmerilhamento. Os três modelos, suas cláusulas contratuais e os dados de aceitação que um comprador deve exigir são detalhados em nosso guia. serviços de retificação de trilhos. Independentemente do modelo aplicado, o comprador está especificando um resultado — um perfil e uma condição da superfície — e deve exigir do fornecedor evidências mensuráveis para ambos. Isso significa solicitar a base de testes para qualquer alegação de vida útil, os dados de tolerância e balanceamento das rodas fornecidas, certificações e relatórios de teste, e o método de medição de perfil utilizado na aceitação. Nosso guia para Avaliação e seleção de empresas de retificação de trilhos Apresenta detalhadamente a estrutura de avaliação, incluindo as questões que diferenciam um especialista em retificação de um operador de máquinas. Uma fração de milímetro. As máquinas de produção indicam uma remoção em uma única passada na faixa de 0,2 a 0,3 mm a uma taxa de trabalho de cerca de 300 m/h, e a profundidade necessária para remover uma ondulação ou uma reentrância é construída ao longo de várias passadas em diferentes ângulos da cabeça. O que importa operacionalmente não é a profundidade de uma única passada, mas a profundidade acumulada ao final da sequência, medida em relação ao perfil desejado. A profundidade deve ser suficiente para atingir o ponto mais profundo do defeito, mais uma pequena margem, e não mais profunda. Os regimes de aceitação típicos limitam a remoção do metal base em uma única intervenção a cerca de 0,5 mm, e a retificação preventiva permanece deliberadamente na casa dos décimos de milímetro. O sobrecorte é a maneira mais rápida de esgotar o orçamento de profundidade restante do trilho e, ao mesmo tempo, criar uma faixa azul. O intervalo deve ser determinado com base no tráfego e na taxa de desgaste medida, e não no calendário. O ideal é que o intervalo seja curto o suficiente para que a fadiga da superfície nunca ultrapasse o cronograma, o que, em linhas movimentadas de alta velocidade e transporte pesado, significa passagens superficiais e frequentes. Os dados que definem esse intervalo são a taxa de desgaste registrada e a profundidade removida na última intervenção; sem registros, o intervalo se torna uma estimativa e tende a ser muito longo. A retificação corretiva é definida pelo defeito que deve remover, portanto, sua profundidade é determinada pelo ponto mais profundo desse defeito. A retificação de perfil é definida pela forma que deve restaurar, portanto, sua profundidade geralmente é menor e mais uniforme ao longo da seção. Uma retificação corretiva que ignora o perfil deixa uma cabeça lisa, porém com formato incorreto, e o dano retorna rapidamente. Em trilhos de transporte pesado, a roda precisa suportar altas cargas por eixo e aço temperado sem vitrificar. Isso exige um abrasivo duro e resistente — alumina de zircônia, em vez de alumina branca ou marrom calcinada — em uma liga de resina com reforço de fibra de vidro, no formato e na velocidade nominal que a máquina requer. A comparação entre os abrasivos é mensurável: alumina de zircônia com resistência à compressão de 308,0 MPa e taxa de abrasividade de 41,0 contra 103,2 MPa e 11,9 para alumina branca. Com um dispositivo de medição de perfil, a comparação da forma da cabeça medida com a forma alvo é feita zona por zona, e não visualmente. As verificações complementares incluem uma régua de 1 m e um calibrador de folga para desvio longitudinal — 0,3 mm ou menos —, uma leitura de rugosidade superficial de Ra ≤ 10 μm, uma verificação visual da presença de uma faixa azul contínua e os registros de aprovação que mostram a quantidade de metal removida. Sim, e este é o argumento mais forte a favor da retificação preventiva. Trincas que ainda não atingiram a cabeça da ferramenta podem ser removidas cortando-se até atingir o metal limpo, e passagens rasas e frequentes mantêm a superfície à frente do início da trinca. O risco reside em um único corte profundo aplicado tardiamente: a essa altura, a trinca já terá atingido a direção desejada, a retificação não conseguirá alcançá-la e a seção terá que ser substituída. A medição é feita na sua pista, com base nos seus parâmetros, e não em uma lista de valores. O tempo de máquina e a disponibilidade da máquina são os fatores mais determinantes; as rodas são o componente que mais influencia o tempo de máquina necessário, e a comparação justa entre dois programas se baseia no custo por unidade de distância percorrida na pista. Este guia exclui deliberadamente dados comerciais; os índices de consumo e vida útil mencionados acima permitem que seus próprios números sejam comparados com outros valores. Se você estiver especificando um programa de retificação, escolhendo um formato de rebolo para uma máquina ou tentando descobrir por que um regime existente não está fornecendo o perfil desejado, envie-nos os detalhes: tipo e formato da máquina, seção e classe do trilho, classe de serviço, perfil desejado e os critérios de aceitação que você utiliza. Os rebolos de retificação de trilhos Molaton são fabricados pela RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) — 500.000 rebolos por ano, distribuídos entre os formatos de retificação ferroviária, retificadora de desvios, retificadora passiva de alta velocidade e retificadora manual — com abrasivo de zircônia-alumínio em uma liga de resina e reforço de fibra de vidro, balanceados para G1 ≤ 30 g e classificados para 50 m/s, e suportados por ISO 9001:2015 e ISO 45001:2018 Possuímos certificação CRCC, revisão técnica pela Academia Chinesa de Ciências Ferroviárias e relatório independente do Centro Nacional de Inspeção de Qualidade de Abrasivos. Fundada em 2004 e pioneira na fabricação de rebolos ferroviários dedicados, preferimos ser avaliados por um número comprovado de quilômetros de aprovação em seus trilhos do que por uma mera alegação. RailwayCare — seu parceiro profissional em retificação de trilhos, com rebolos Molaton comprovados em campo em linhas de alta velocidade, transporte pesado e metrô desde 2004. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – seu parceiro profissional em retificação de trilhos, com rebolos Molaton comprovados em linhas de alta velocidade, transporte pesado e metrô desde 2004.O que é retificação de trilhos? Uma definição que os engenheiros ferroviários podem usar.
O que mudou? O que isso significa na prática Como é medido Superfície longitudinal Remove ondulações, saliências da solda, amassados, acúmulo de solda reparada e marcas cíclicas deixadas por esmerilhamentos anteriores. Desvio sob uma régua de 1 m e um calibrador de folga; rugosidade superficial Ra; comprimento de onda e profundidade da ondulação Perfil transversal Restaura o formato da cabeça do trilho, incluindo o raio de curvatura do canto, para que o contato roda-trilho fique onde o projeto prevê. Perfil medido em comparação com o perfil alvo, zona por zona, ao longo da cabeça. Condições da superfície Remove material rachado e laminado em excesso, incluindo a camada danificada que se forma sob condições severas de contato. Inspeção visual e magnética da superfície acabada; ausência de faixa azul contínua. 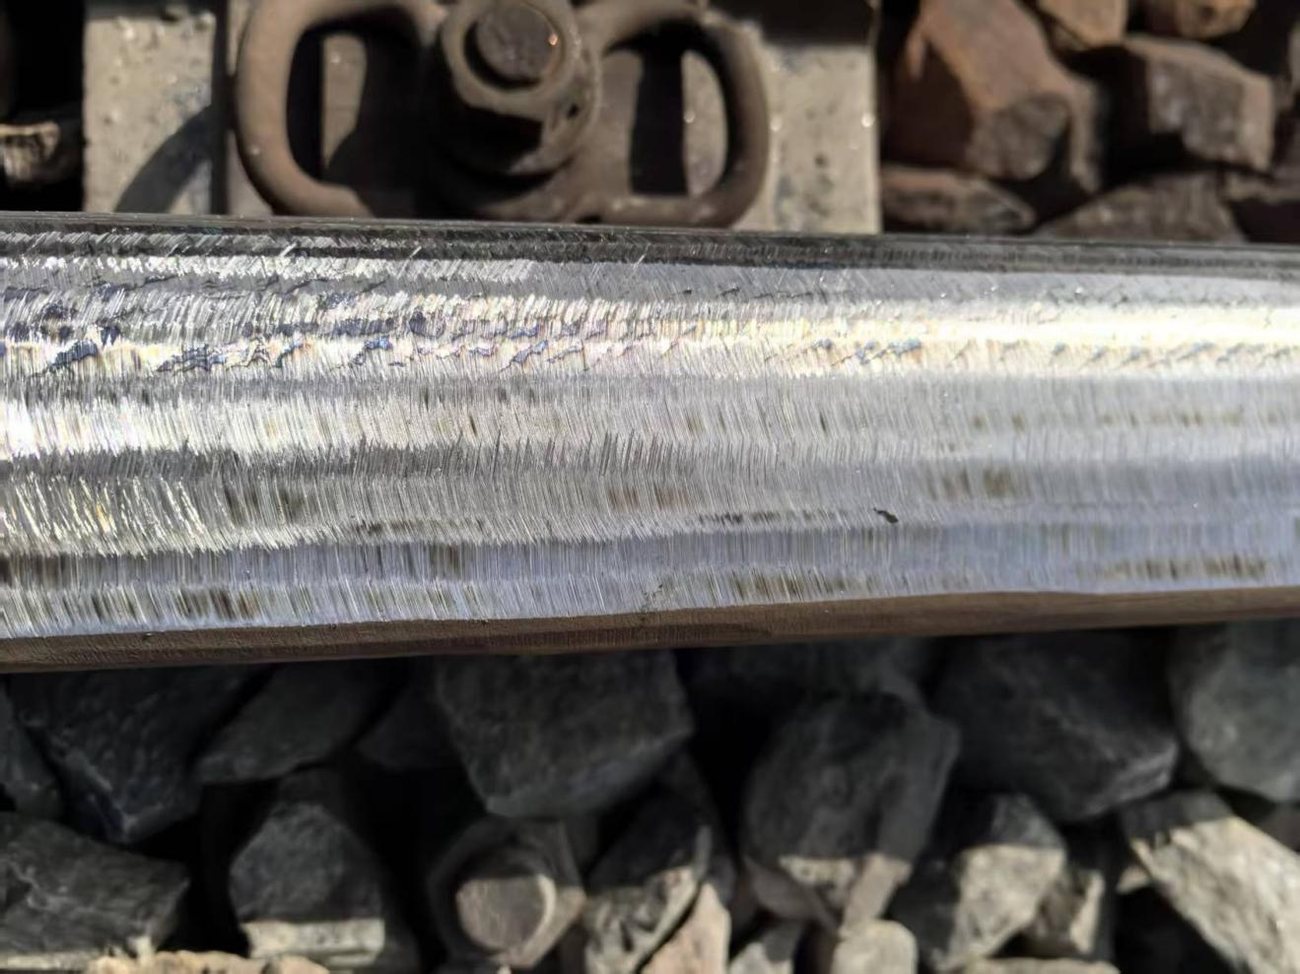
Por que os trilhos estão no chão: os defeitos por trás do cronograma
Categoria da pista Modo de dano dominante Como é a aparência? O que a moagem faz a respeito disso Passageiro de alta velocidade fadiga de contato por rolamento Fissuras na superfície do material aumentam no canto da bitola, causando descamação da camada superficial. Remove a camada trincada antes que as trincas se propaguem para dentro da cabeça; mantém um perfil que distribui a pressão de contato. transporte pesado Esmagamento, desprendimento de bordas e lascamento sob cargas elevadas por eixo. Cabeça achatada, metal extrudado sobre o canto do medidor, lascamento da superfície Restaura o formato da cabeça; remove a superfície desgastada antes da formação da casca. Tráfego misto Ondulação e desgaste irregular Padrões de ondas periódicas em comprimentos de onda característicos Corta a onda em seu ponto mais profundo na primeira passagem e, em seguida, nivela a superfície. Transporte urbano, curvas de raio pequeno (abaixo de cerca de 1000 m) Medir o desgaste lateral dos cantos e a ondulação. Metal desgastado na parte superior da perna, ondulações se formando em ambas. Retificação assimétrica: um perfil diferente para cada perna. Como funciona na prática uma passagem de moagem
Moagem ativa Moagem passiva Como a cabeça é carregada Os motores acionados aplicam pressão de moagem controlada, com ângulo definido para cada cabeçote. As pedras são pressionadas contra o trilho pelo peso e geometria da máquina, sem controle individual de acionamento. Plataformas típicas PGM-48 / PGM-96C (classe GMC-96X), GMC96B, GMC16A, retificadoras de desvios Trens de moagem de alta velocidade, como o HSG-CITY e o KGM-80J. velocidade da superfície da roda Aproximadamente 50 m/s 0 a 40 m/s Velocidade de trabalho da máquina Normalmente entre 7 e 16 km/h Até a velocidade da linha Força Remoção profunda e precisa; controle total do perfil. Cobertura rápida de longos trechos de trilhos, com mínima interrupção do tráfego. Limitação Lento; requer posse Remoção superficial por passada; menor capacidade de atacar defeitos localizados profundos. O processo de retificação de trilhos, passo a passo.
Tipos de retificação de trilhos e quando usar cada um.
Tipo Propósito Profundidade e passes Plataforma típica Acionar Retificação corretiva (de reparo) Remover completamente qualquer defeito existente — ondulação, lascamento, achatamento, reentrância. O mais profundo dos três; a contagem de aprovações é definida pelo ponto mais profundo do defeito. Trem de moagem com cabeçotes ativos As medições de defeitos atingem os limites de intervenção nas regras de reparo. Retificação de perfil (forma) Restaurar a forma transversal da cabeça ao perfil de projeto. De raso a médio, uniforme ao longo da seção Trem de moagem, multicabeçotes com cabeçotes inclinados Desvio de perfil, desgaste nos cantos de medição, faixa de contato no lugar errado. Retificação preventiva Mantenha o trilho à frente do início do defeito; controle a fadiga da superfície. Superficial, uniforme, frequente Trem de alta capacidade ou trem passivo de alta velocidade Intervalo programado com base no tráfego e na taxa de desgaste medida. Retificação assimétrica (curva) Aplique um perfil diferente às partes altas e baixas de uma curva. Médio, com o maior corte no canto da perna alta. Trem de retificação com controle independente da cabeça de moagem Desgaste lateral e fadiga nos cantos de medição em curvas de raio pequeno. Esmerilhamento local e de solda Restaurar a geometria em soldas, reparos e defeitos isolados que o trem não consegue corrigir. Local, profundidade definida pela saliência ou pelo defeito Máquina operada manualmente ou portátil Protuberância de solda, acúmulo de reparo, hematomas isolados Trituração de desvios Corrija o perfil através de desvios, cruzamentos e zonas de transição. Médio, restrito por áreas onde o metal não pode ser removido. Retificadora de desvios, máquina grande mais máquina pequena Faixa de contato e desvio de perfil na curva; reclamações sobre a qualidade da condução Máquinas de moagem e trens: escolhendo a plataforma certa
Classe de plataforma Exemplos Cabeças de moagem Onde é utilizado Formato de roda Trem de moagem de alta capacidade Esmerilhadeiras de trilhos Loram, Speno, Harsco; PGM-48, PGM-96C (classe GMC-96X) 48 a 96+ pedras, ativo Linha principal, transporte pesado, alta velocidade, longos trechos 260 × 90 × 154 mm, 260 × 90 × 153 mm, 260 × 83 × 152 mm Trem de moagem de média capacidade Classe GMC96B (rodas tipo G3), GMC16A de dupla alimentação 48 a 96 Linhas principais e regionais; o pilar de muitas redes. 250 × 75 × 150 mm, 180 × 105 × 90 mm Trem passivo de alta velocidade HSG-CITY, KGM-80J Conjuntos contínuos de pedras Longos comprimentos em velocidade de linha; trabalho preventivo de perfil com posse mínima. Pedras de Φ119–122,5 × 71,5–74,5 mm, 0–40 m/s Esmerilhadeira de desvios e chaves Máquinas de desvio Harsco RGH20C e equivalentes Cabeças menores e com múltiplos ângulos Chaves de mudança de via, cruzamentos, trabalho em zona restrita 280 × 25,5 × 116 mm, 150 × 80 × 5/8”, 150 × 77 × M20, 150 × 27 × 92 mm Operado manualmente e portátil Geismar, Robel e máquinas similares 1 a 2 Acabamento de solda, defeitos isolados, acompanhamento após a passagem do trem. Rodas nos formatos 150 e 125 mm com furação M20 / M8 / 32 mm Perfis Alvo e Seleção de Rebolo
Família de máquinas Formato de roda Notas Harsco PGM-48, PGM-96C 260 × 90 × 154 mm Cubo de alumínio, zircônia alumina, grão 16, 50 m/s Classe G1 (GMC-96X, PGM-96C) 260 × 90 × 153 mm Cubo de alumínio, 50 m/s Speno/CRRC GMC96B (classe G3) 250 × 75 × 150 mm A especificação utilizada na campanha de transporte pesado de Shuohuang Speno GMC16A, trem de retificação de dupla potência 180 × 105 × 90 mm Cubo de alumínio reforçado com fibra de vidro Vagões de moagem Loram 260 × 83 × 152 mm Abrasivo composto, grão 16, 50 m/s Trem de moagem Mecno 350 × 60 × 127 mm, 350 × 50 × 127 mm, 350 × 35 × 127 mm, 350 × 25 × 127 mm Zircônia alumina; a pedra de 25 mm pesa 12,88 kg Máquina de desvio Harsco RGH20C 280 × 25,5 × 116 mm, 150 × 80 × 5/8", 150 × 77 × M20 Cubo de ferro, reforçado com fibra de vidro Classe de retificação de desvio G6 150 × 27 × 92 mm Perfil de participação Passivo de alta velocidade (HSG-CITY, KGM-80J) Φ119–122,5 × 71,5–74,5 mm Alumina de zircônia, 0–40 m/s Tipo abrasivo resistência à compressão Proporção de moagem Zircônia alumina 308,0 MPa 41,0 Alumina marrom calcinada 124,0 MPa 22,4 Alumina branca 103,2 MPa 11.9 Configurações de parâmetros que determinam o resultado
Parâmetro Configuração muito baixa Configuração muito alta velocidade de trabalho da máquina Um tempo de contato prolongado aumenta o aquecimento local; risco de queimadura em trilhos macios. Menos metal removido por passada; mais passadas necessárias, e o perfil desejado pode não ser alcançado dentro do período disponível. Potência na cabeça / força descendente A roda vitrifica sem corte; a superfície é polida em vez de retificada, e os danos por fadiga permanecem. Sobrecarga no motor e no eixo; risco de queimaduras, danos na roda e uma faixa azul na cabeça de corte. Grau de dureza da roda (dureza da ligação) A roda se desgasta rapidamente, o controle dimensional se perde entre as trocas de marcha e o consumo aumenta. Os grãos ficam retidos por muito tempo, a roda vitrifica, o calor se acumula e marcas periódicas da roda aparecem no trilho. Profundidade por passada O defeito não é atingido em sua profundidade máxima e retorna em poucas semanas; a superfície pode sofrer endurecimento por deformação. Corte excessivo em metal sólido, faixa azul e consumo prematuro do orçamento de profundidade do trilho Programa Ferrovia e serviço Parâmetros de funcionamento Resultado Escritório de Nanning, GMC-96X, 2022 Linha principal mista, com 2 horas de ocupação noturna. Configurações de produção padrão 18,72 km de terreno percorrido em um único período de 2 horas. Linha Yiyang, 2023 Transporte pesado, 68 km, 40 toneladas/ano, 60 kg/m de U71Mn e U75V 12 km/h, 15,6 kW 145 km de passagem com consumo médio de 25,45 mm = 5,7 km de passagem por mm Linha Shuohuang, 2023 Transporte pesado, 75 kg/m para cima e 60 kg/m para baixo. 15 km/h, 13,8 kW 172,8 km de passagem com consumo médio de 34,67 mm = 4,98 km de passagem por mm Hefei-Wuhan alta velocidade, PGM-96C 07701 Alta velocidade, motor de 3600 rpm 16 km/h, 68% de potência (20,4 kW), 260 × 90 × 154 mm a 50 m/s 4,28 km de passagem por mm contra 3,27 para a roda atual (1,31×); 214,22 km de passagem por roda em média. Jiangmen, vagão de moagem Loram DM01, 2026 Transporte pesado, 80% de potência, 7 km/h Novas lápides de Molaton nos túmulos 1/3/5/7, lápides existentes nos túmulos 2/4/6/8. Consumo de material de 0,079 a 0,151 mm por 100 m de passagem; rugosidade de 1,05 a 9,0 μm; sem faixa azul. Aceitação: Como comprovar que um trabalho de retificação foi concluído
Elemento de aceitação Critério Método Superfície longitudinal Desvio de 0,3 mm ou menos Régua de 1 m com calibrador de folga rugosidade da superfície Ra ≤ 10 μm instrumento de rugosidade superficial Perfil transversal Perfil medido dentro da faixa de tolerância do perfil alvo; centro da coroa do trilho +0,2 / −0,4 mm, outras zonas da cabeça ±0,2 mm na estrutura de índice usada em algumas redes. Dispositivo de medição de perfil, comparação zona a zona com o perfil de projeto. pontuação de adequação do perfil Em uma escala de 0 a 100, quando o perfil de pontuação de uma rede se enquadra em um índice de 85 ou superior, 85 ou superior é considerado excelente e 70 ou superior é aceitável no nível da seção. Calculado a partir do perfil medido Condições da superfície Sem faixa azul contínua, sem camada de oxidação, sem marcas periódicas de roda. Inspeção visual da superfície acabada Profundidade de remoção Remoção do metal base dentro do orçamento permitido, normalmente limitado a 0,5 mm por intervenção. Registros de medição de profundidade e passagem Transição e carenagem Carenagem sobre a junção entre o trilho de aterramento e o trilho não aterrado em mais de 1‰ Régua e medição Desvios, curvas e soldas: esmerilhando onde é mais difícil
Estrutura de custos: o que uma campanha de grind consome
Seis erros que arruínam um trabalho de moagem.
Quem deve realizar o trabalho: frota interna, empresa terceirizada ou fornecedor de rodas
O que uma única passada de retificação remove, de fato?
Qual deve ser a profundidade de corte de uma passada de retífica na cabeça do trilho?
Com que frequência deve ser agendada a retificação preventiva?
Qual a diferença entre retificação corretiva e retificação de perfil?
Qual rebolo é mais adequado para ferrovias de carga pesada?
Como verificar um perfil após o grinding?
É possível remover a fadiga por contato de rolamento através da retificação sem corte excessivo?
Qual o custo por quilômetro de uma campanha de retificação?
Fale com o fabricante de rodas responsável por esses números.