Retificadora de trilhos: como escolher a retificadora de trilhos ideal para sua ferrovia em 2026
- ação
- Horário Edição
- 2026/10/11
Resumo
Como escolher uma retificadora de trilhos: tipos de máquinas, especificações importantes, compatibilidade com o perfil do trilho e a classe do aço, formatos de rebolo e lista de verificação para compra.
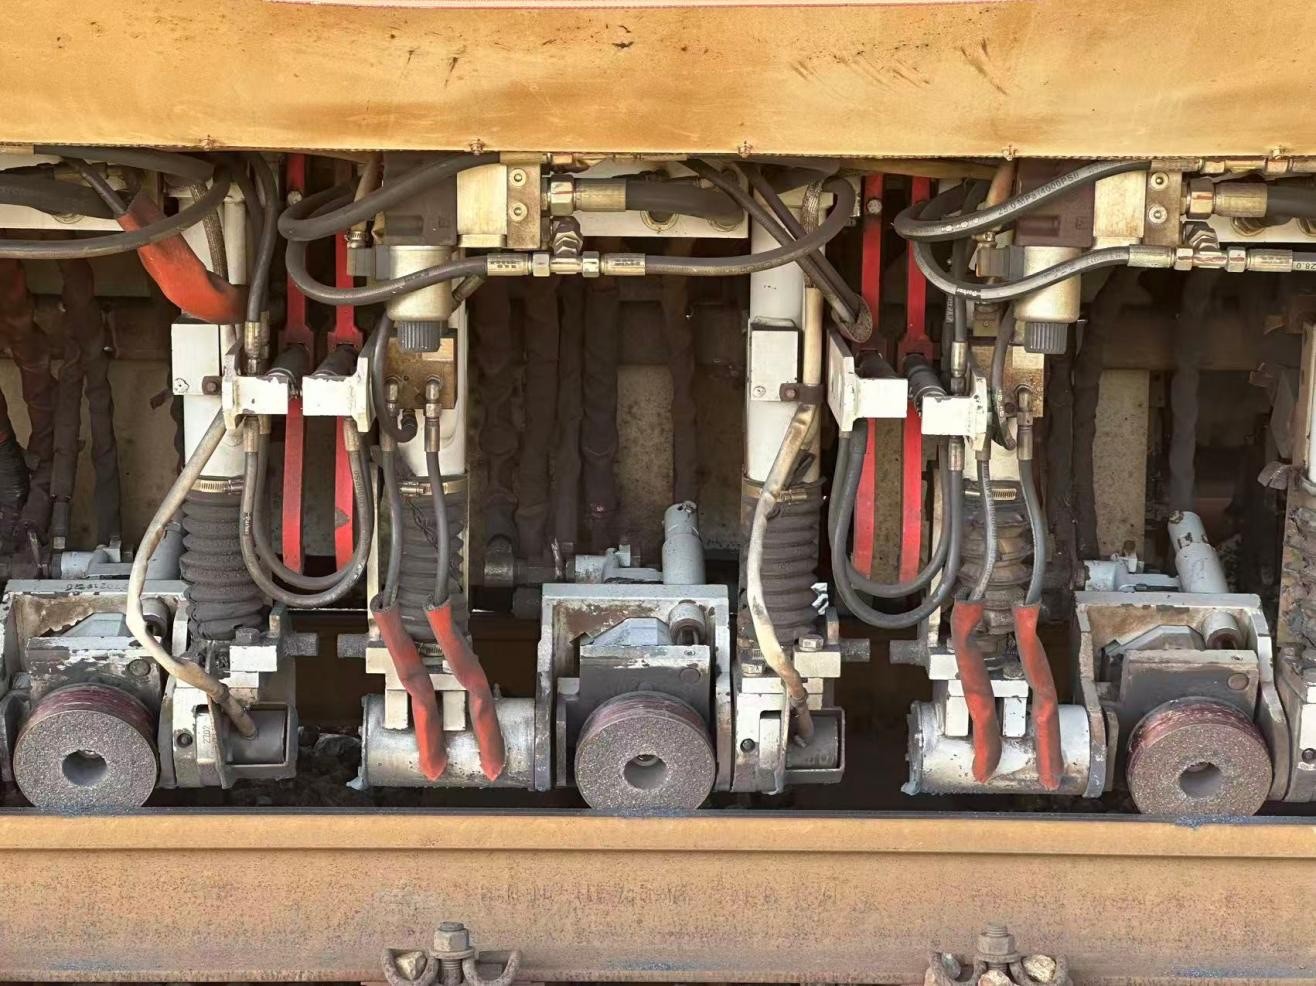
Escolher uma retificadora de trilhos é uma decisão de compra que define o custo de retificação por quilômetro para a próxima década, pois a máquina determina quantas passagens são necessárias para corrigir um defeito, qual disco será utilizado e se o trabalho cabe no espaço disponível. Este guia aborda as famílias de máquinas em serviço, as especificações que realmente impactam os resultados, como escolher a máquina ideal para o seu trilho em vez de se basear apenas em um catálogo e o que incluir na lista de verificação de compra — incluindo os consumíveis, que representam a maior parte do custo operacional.
Em uma frase: A escolha de uma retificadora de trilhos deve começar pelas necessidades do trabalho — onde a retificação ocorre, quanto metal precisa ser removido e a tolerância que o operador precisa garantir — considerando o rebolo como parte das especificações da máquina, e não como uma compra posterior.
O que a máquina realmente precisa fazer
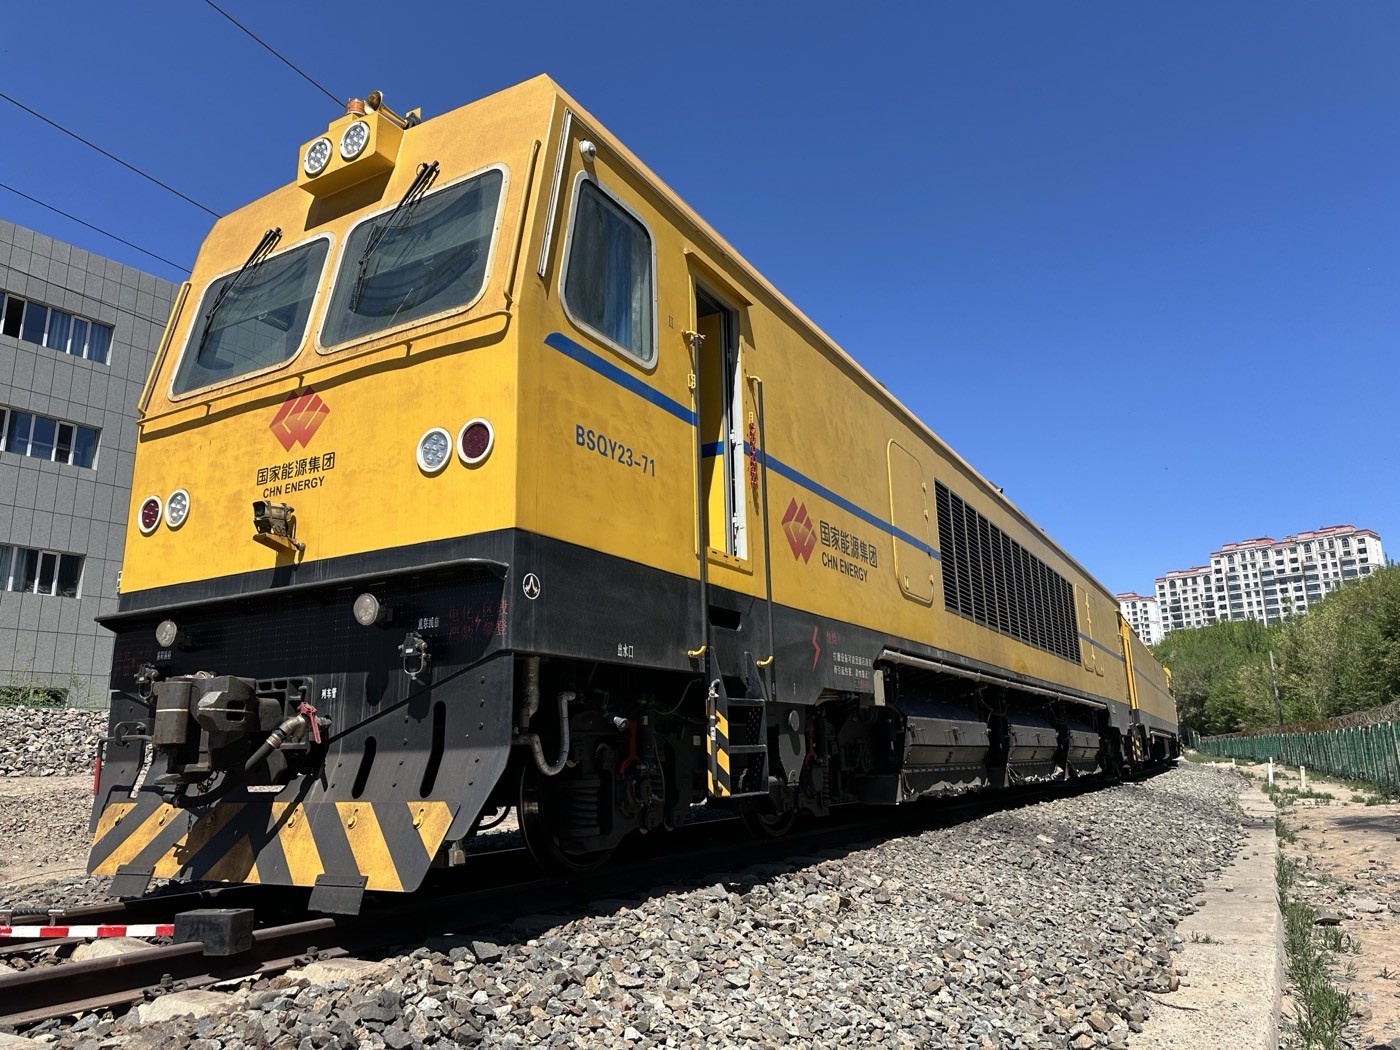
Uma retificadora de trilhos não é uma ferramenta de acabamento aparafusada a uma máquina de via férrea. É o instrumento através do qual um operador de via controla a geometria da interface roda-trilho, e essa interface determina a qualidade da viagem, o ruído, a vida útil do trilho e, em casos extremos, se o trilho irá falhar.
O trabalho se divide em quatro tarefas que nenhuma máquina sozinha executa bem:
- Retificação preventiva Remove uma camada superficial rasa em um ciclo, antes que os defeitos se desenvolvam, para manter o perfil dentro da tolerância e remover a camada superficial onde as trincas de fadiga se iniciam.
- Retificação corretiva Remove os danos existentes — ondulações, descascamento, lascas, fluxo de plástico no canto da bitola — até chegar ao metal íntegro.
- Retificação de perfil Restaura a seção transversal projetada, que é a operação que efetivamente corrige o comportamento em funcionamento: posição da faixa de contato, conicidade equivalente e as forças laterais que causam desgaste lateral em curvas.
- Acabamento local Lida com soldas, defeitos isolados, rebarbas e lâminas de chave de fenda, em locais que uma esmerilhadeira montada em trem não consegue alcançar fisicamente.
A máquina que você compra determina quais dessas quatro tarefas você poderá realizar e quão economicamente poderá fazê-las. Esse é todo o problema da seleção, e é por isso que a resposta geralmente é uma combinação de máquinas em vez de uma única compra — um ponto que vale a pena definir antes mesmo de abrir qualquer catálogo.
Duas métricas de aceitação servem de base para tudo o que se segue, pois são elas que definem o critério de avaliação do trabalho. Nas redes chinesas, um perfil básico é aceito dentro de 0,3 mm medido com uma régua de 1 m, com rugosidade superficial não mais grosseiro que Ra 10 μm, sem faixa azul contínua, um gradiente de rampa melhor que 1‰ e um corte máximo no metal base de 0,5 mm. Uma máquina que não consegue atingir esses valores não está cumprindo sua função, independentemente do material removido. O conjunto completo de critérios e a forma como são medidos estão descritos em Nosso guia sobre o que é a retificação de trilhos e o que ela proporciona aos operadores de via férrea..
Tipos de máquinas de retificação de trilhos: manuais, autopropelidas e para trens de retificação.
O mercado se divide em três classes, e a divisão não se baseia no tamanho — mas sim em qual das quatro tarefas a máquina pode ser direcionada.
O que uma máquina portátil faz em desvios e pátios ferroviários
Uma retificadora de trilhos manual ou portátil é uma máquina de cabeçote único, geralmente pesando entre 60 e 120 kg, transportada por carro ou carrinho até o local e colocada sobre o trilho em poucos minutos. Sua economia é o oposto da de um trem de retificação: é lenta por metro, mas não precisa de pessoal, trem de serviço ou frota, e alcança lugares onde nenhum outro equipamento chega.
A lista de empregos que dependem disso é maior do que a maioria dos engenheiros imagina:
- Acabamento da solda. Após a soldagem aluminotérmica ou por resistência, o colarinho precisa ser removido e a superfície de contato integrada ao trilho principal. Este é o uso mais comum de máquinas portáteis em todo o mundo.
- Canivetes e sapos. Zonas restritas, seções de lâminas finas e superfícies curvas que uma unidade montada em trem não consegue alcançar sem riscos.
- Defeitos isolados. Achatamento, reentrâncias e lascamento localizado em um ponto específico, onde mobilizar um trem custaria mais do que o próprio defeito.
- Transições de curvas e zonas de rampa. Os trechos curtos onde o perfil muda e um trem não consegue completar sua passagem.
- Vias de acesso ao depósito, desvios e batentes de segurança. O trajeto do trem nunca para.
A velocidade de trabalho é normalmente 1–2 km/h Com uma única cabeça, a precisão alcançável é, na verdade, melhor do que a de um trem: controle de perfil de ≤ ±0,1 mm e acabamento superficial de ≤ Ra 6 μm são alcançáveis nesta classe, contra ≤ ±0,2 mm e Ra < 10 μm para um veículo. A razão é simples — uma cabeça guiada manualmente trabalha de forma lenta e localizada, permitindo ao operador obter precisão.
Duas arquiteturas de energia predominam. As máquinas a gasolina ou diesel funcionam em todos os turnos e em qualquer lugar; as máquinas elétricas são mais silenciosas e limpas; e as máquinas com baterias de lítio tornaram-se o padrão para túneis, estações fechadas e trabalhos noturnos no metrô, onde a emissão de gases e o ruído são as principais restrições. Uma máquina de desvio com bateria de lítio representativa em serviço atualmente opera com Motor CC sem escovas de 4,7 kW em uma bateria de 72 Ah, com Precisão de avanço de 0,1 mm, velocidade da roda de 3600 rpm, um −80° a +30° faixa de deflexão da roda e um Curso de avanço vertical de 200 mm — curso e amplitude angular suficientes para acompanhar a geometria de desvios e cruzamentos com uma única máquina.
O Meio Autopropulsionado
Entre a máquina manual e o trem completo, existe uma classe que é fácil de ignorar e que, muitas vezes, oferece a melhor relação custo-benefício em uma rede de médio porte: um veículo de moagem autopropelido com um número modesto de funcionários. Ele possui tração e energia próprias, podendo se deslocar entre locais sem uma locomotiva e operar sem um trem de serviço, mas não tem a mesma capacidade de processamento de um trem de 48 pedras (aproximadamente 290 kg). Para uma linha regional, uma ferrovia industrial ou um sistema de metrô com curtos períodos de operação noturna, essa classe frequentemente supera as duas opções extremas em termos de custo total.
Os parâmetros publicados de uma máquina representativa de 12 cabeças ilustram o âmbito que esta classe ocupa: 12 × 12 kW de potência de moagem, velocidades da roda de 4000–6500 rpm, uma faixa de ângulo da cabeça de −72° a +20°, 0,2–0,3 mm remoção por passagem, extração de poeira de 5000 m³/h, uma taxa de trabalho em torno de 300 m/he um conjunto de 12 rodas bom para aproximadamente 1000 m de trilhos. Esses números descrevem uma máquina que não vencerá uma disputa contra um trem de moagem, mas que cobrirá um trecho curto, um depósito ou uma janela noturna sem mobilizar uma frota.
Trem de retificação versus máquina de cabeçote único: a escolha para retificação em linha principal longa
A decisão entre um trem e uma máquina portátil tem tudo a ver com alcance, e a aritmética é implacável em ambas as direções.
Uma comparação ao nível do solo, que apresentamos na íntegra em nosso Comparação entre retificadoras de trilhos portáteis e trens de retificação de tamanho normal.Em resumo:
| Portátil/de mão | Trem de moagem | |
|---|---|---|
| Cabeças | 1–2 | 16–20, até 48 rodas por grupo |
| Velocidade de trabalho | 1–2 km/h | 3–16 km/h |
| Controle de perfil | ≤ ±0,1 mm | ≤ ±0,2 mm |
| Acabamento da superfície | ≤ Ra 6 μm | < Ra 10 μm |
| Tarefa típica | Soldas, desvios, defeitos isolados, transições de curvas | Restauração do perfil, eliminação de ondulações, programas preventivos |
| Logística | Transportado até o local, içado sobre os trilhos em minutos. | Precisa de um trem de carga e um trem de trabalho. |
O número decisivo é a capacidade de produção por conjunto de rodas, não a velocidade. Em um carro de alta velocidade com 48 rodas, um único grupo tritura 10 a 15 km continuamente antes que o conjunto seja gasto, e uma campanha documentada no terreno de Liuzhou 18,72 km percorrem um período de duas horas durante a noite.Uma máquina portátil não consegue atingir esse nível, e nenhuma habilidade do operador muda isso. Da mesma forma, nenhuma retificadora consegue finalizar um colar de solda ou trabalhar em uma ponte de solda. As redes que possuem apenas uma dessas duas máquinas acabam deixando defeitos locais sem correção ou pagando tarifas de retificadora para serviços manuais.
A solução prática para a maioria das operadoras é uma frota mista: um trem ou veículo para quilômetros de linha principal, uma máquina de desviação para geometrias restritas e unidades portáteis para soldas e acabamentos. Se o seu escopo for genuinamente nacional, e não local, os serviços de retificação de trilhos podem ser contratados em vez de comprados, e as vantagens e desvantagens entre possuir, alugar e contratar são analisadas em detalhes. Nosso guia sobre empresas de retificação de trilhos e como avaliá-las..
Especificações principais da máquina: Potência, Profundidade de corte e Tamanho do disco
Os folhetos apresentam números diferentes como destaque, o que dificulta a comparação. Estes são os seis números que se traduzem diretamente em trabalho realizado.
Remoção por passagem. O dado mais importante, pois determina quantas passagens são necessárias para corrigir um defeito e, portanto, quanto tempo de operação é consumido. Um grande trem de retificação remove... 0,1–0,3 mm por passada; uma máquina pequena geralmente se limita a ≤0,1 mmA distinção é importante porque o trabalho preventivo *precisa* de um corte superficial aplicado conforme o cronograma, enquanto o trabalho corretivo precisa de profundidade suficiente para atingir o metal íntegro sem um número impraticável de passagens. Uma máquina que não consegue fazer uma passagem profunda não consegue remover ondulações já existentes; uma máquina que não consegue fazer uma passagem superficial de forma consistente irá sobrecarregar um programa preventivo.
Potência de moagem na cabeça. Não a potência total instalada — a potência realmente fornecida no ponto de contato. Um carro de alta capacidade pode ter centenas de kW a bordo, distribuídos entre 48 e 96 cabeçotes. Uma máquina manual típica consome menos de 5 kW em um único cabeçote. Números reveladores de campanhas reais: um carro de 48 stone (aproximadamente 296 kg) trabalhando a 68% da potência de moagem disponível (20,4 kW por cabeçote) a 3600 rpm e 16 km/he trens de moagem operando em 15,6 kW (12 km/h) e 13,8 kW (15 km/h) em serviço de transporte pesado. A potência na cabeça é o que determina como a roda se comporta sob carga e, portanto, o risco de queimadura.
Contagem e organização das pessoas. Mais cabeças de pulverização significam maior cobertura por passagem e um perfil de pulverização mais amplo, mas também maior consumo de rodas por quilômetro. Uma configuração usual para linhas principais é com 16 ou 20 cabeças; veículos de alta capacidade utilizam de 48 a 96 cabeças. A partir de certo ponto, a restrição deixa de ser a quantidade de cabeças e passa a ser o fornecimento de rodas — 96 cabeças consomem uma grande quantidade de material de consumo, e o custo entra no orçamento operacional em vez do orçamento de investimento.
Dimensões da roda, diâmetro do furo central e velocidade nominal. Cada cabeçote é projetado em torno de um formato de roda específico, e o formato não é intercambiável. A especificação a ser lida é diâmetro × espessura × furo, juntamente com a velocidade periférica nominal. Os formatos em serviço nas famílias de máquinas que oferecemos suporte são:
| Máquina | Formato de roda | Velocidade nominal |
|---|---|---|
| Harsco PGM-48 / PGM-96C (classe GMC-96X) | 260 × 90 × 154 mm | 3630 rpm |
| Harsco PGM-96C (alt.) | 260 × 90 × 153 mm | 3630 rpm |
| Trituradores Loram | 260 × 83 × 152 mm | máquina classificada |
| Speno / CRRC GMC96B (tipo G3) | 250 × 75 × 150 mm | máquina classificada |
| Speno GMC16A (alimentação dupla) | 180 × 105 × 90 mm | máquina classificada |
| Mecno | 350 × 60 / 50 / 35 / 25 × 127 mm | 2730 rpm |
| Carro de desvio Harsco RGH20C | 280 × 25,5 × 116 mm | 3630 rpm |
| Carro de desvio Harsco RGH20C | 150 × 80 × 5/8”, 150 × 77 × M20 | 6000 rpm |
| Vagão de moagem de desvio G6 | 150 × 27 × 92 mm | máquina classificada |
| máquinas portáteis e de mão | 150 × 70 × M20, 150 × 65 × M20, 150 × 75 × 32, 125 × 65 × 20 | 6000–7500 rpm |
Fornecemos a gama completa nestes formatos; gama de produtos de rebolos para esmerilhamento de trilhos A lista inclui os discos por família de máquinas. Um erro comum e dispendioso é assumir que um disco que se encaixa no eixo funcionará na cabeça de corte. O diâmetro do furo, a espessura e a velocidade nominal devem ser compatíveis, e a especificação do abrasivo deve ser adequada à aplicação. Se um único disco pode servir para vários tipos de máquinas é uma questão que envolve a análise de diferentes especificações. uma resposta específicaE nós o tratamos separadamente.
Ângulo e amplitude de deslocamento. A faixa de ajuste determina qual geometria a máquina pode alcançar: amplitude de inclinação da cabeça, curso de avanço vertical e deslocamento lateral. Uma máquina para desvios de via precisa de uma ampla faixa de deflexão (a máquina a lítio mencionada anteriormente oferece de -80° a +30°) e curso suficiente para acompanhar a geometria da lâmina e do coração do desvio. Um trem de linha principal precisa de ângulos de múltiplas cabeças coordenados para formar um perfil completo em uma única passada.
Extração de poeira e emissões. Não se trata de detalhes sobre trabalhos em túneis, metrôs e estações — é a especificação que determina se a máquina pode operar nesses locais. A capacidade de extração é informada em m³/h, e o que importa é o desempenho de captura de partículas finas, e não a vazão de ar nominal, já que são as partículas submicrônicas que atingem a catenária e os equipamentos de sinalização.
Interface de montagem e acionamento. A especificação menos glamorosa e a que tem maior probabilidade de causar problemas em uma máquina. O formato do fixador, a rosca e o comprimento efetivo de engate devem ser compatíveis com a cabeça do parafuso; em rodas grandes, a rosca do furo do parafuso com um engate mínimo definido é especificada por um motivo, e substituir fixadores para que uma roda encaixe é uma decisão que custa mais do que a própria roda.
Retificadora de trilhos ferroviários vs. retificadora de via férrea: qual máquina escolher para cada perfil de trilho?
Os dois termos são usados de forma imprecisa, e essa imprecisão causa erros reais em aquisições. A distinção que importa não é a terminologia, mas sim a seção e o perfil do trilho que a máquina precisa operar:
- Peso do trilho e geometria da cabeça. Uma máquina configurada para trilhos de 60 kg/m não funciona automaticamente com trilhos de 75 kg/m, e vice-versa. A largura da cabeça, a geometria de contato e o perfil alvo mudam, e os ângulos de retificação que produzem um perfil correto de 60 kg/m (E1) não produzem um perfil correto de 75 kg/m por meio de escalonamento.
- Grau de aço para trilhos. As redes ferroviárias chinesas utilizam trilhos de 60 e 75 kg/m nas ligas U71Mn, U75V e U78CrV. Os trilhos com têmpera superficial e microligados apresentam comportamento diferente na remoção em comparação com os trilhos de carbono padrão e são muito menos tolerantes a cortes a quente — a mesma combinação de máquina e roda que funciona bem com o U71Mn pode danificar o U78CrV. Como a dureza do aço do trilho influencia a escolha da roda É uma questão que vale a pena responder antes de especificar a máquina, porque a resposta restringe ambas.
- Condição do perfil no início. Uma máquina utilizada para restaurar um perfil deve ser capaz de atingir o resultado desejado a partir da seção inicial medida. Se o desvio for grande, o número de fresas e a quantidade de material removido por passada devem ser suficientes para corrigi-lo dentro do número de passadas disponíveis; se for pequeno, uma máquina mais leve realiza o trabalho por uma fração do custo.
O teste prático consiste em comparar o perfil do trilho medido com o perfil projetado para aquele trecho, calcular o desvio máximo e determinar qual combinação de passes e remoção de material por passe resulta em um desvio máximo dentro de uma única margem de erro. Esse cálculo simples elimina a maioria das máquinas inadequadas antes mesmo da elaboração de um orçamento — e é também o cálculo que determina quantas rodas serão necessárias para a execução do serviço.
Existe ainda uma outra dimensão que vale a pena mencionar, pois costuma causar problemas para os operadores em trechos longos: O perfil não é uniforme ao longo do percurso.O desgaste dos trilhos em trechos retos, em curvas com trilhos altos, em trilhos baixos e em zonas de transição varia, e uma máquina que mantém um bom perfil em uma condição pode não manter em outra. É por isso que Nosso guia separado para retificação de perfis de trilhos Trata o perfil alvo como uma decisão por local, em vez de um único valor para toda a rede.
Como escolher a máquina certa para cada tarefa
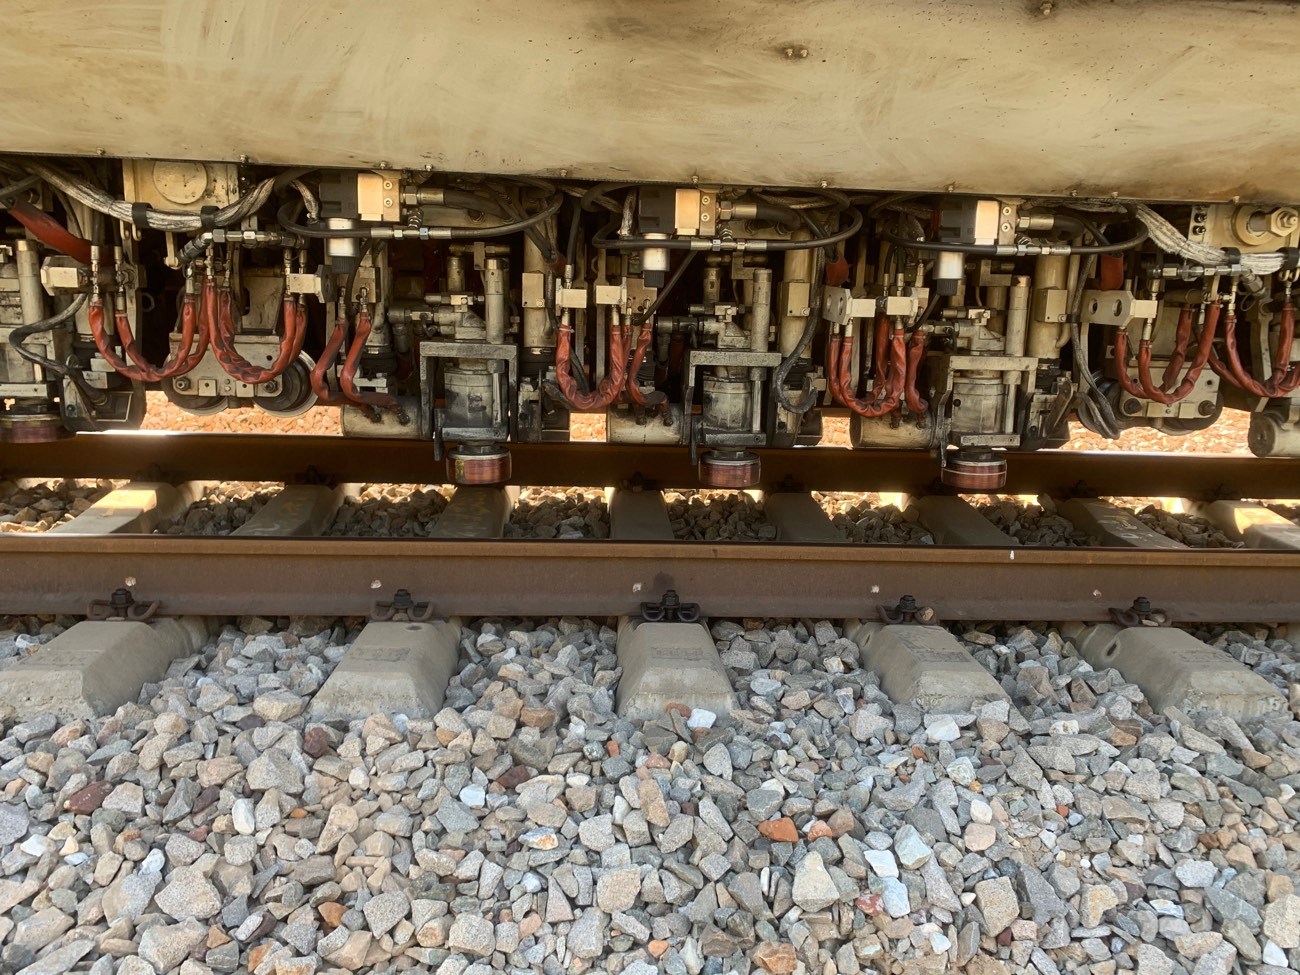
Trabalhe da tarefa para o fim. Seis perguntas, feitas nesta ordem, reduzirão o número de candidatos a dois ou três — e eles são Os mesmos seis que usamos Quando um cliente pergunta como escolher uma máquina de retificar trilhos ferroviários.
1. Onde ocorre a moagem? Quilômetros de linha principal aberta, ou desvios, soldas e defeitos isolados? A resposta divide o mercado imediatamente em dois. O escopo de linha principal remete a um veículo ou trem; o escopo de desvios, soldas e depósitos remete a máquinas portáteis ou compactas.
2. Quanto metal precisa ser removido e com que frequência? Programas preventivos em ciclo exigem passagens rasas e consistentes, priorizando a estabilidade em detrimento da potência de corte. Já os trabalhos corretivos em ondulações já estabelecidas exigem maior profundidade. Uma máquina otimizada para um desses casos representa um compromisso para o outro, e uma frota que precisa executar ambas as tarefas necessita de mais de uma classe de máquinas — essa é a lacuna de planejamento mais comum que observamos.
3. Que fonte de energia o local suporta? Lítio para túneis, estações fechadas, janelas noturnas do metrô e qualquer local onde a emissão de gases ou o ruído sejam restritos; diesel ou eletricidade para operações contínuas de alta potência em vias abertas. Em uma rede com trechos tanto em túneis quanto em vias abertas, a solução pode ser o uso de duas máquinas em vez de uma única solução de compromisso.
4. Que precisão deve ser comprovada na entrega? É aqui que o padrão de aceitação entra na especificação. Se o operador tiver que demonstrar um perfil com desvio de ≤0,3 mm em relação ao critério de régua e Ra ≤10 μm sem azulamento, a máquina deve ser capaz de repetibilidade nesse nível, e o método de medição deve existir independentemente da máquina. Cruzes e trilhos de desvio geralmente exigem capacidade de cópia em vez de um corte plano.
5. O fornecimento de energia para as rodas é compatível com o cabeçote? O diâmetro, o furo, a espessura, o abrasivo, a granulometria e a velocidade nominal da roda devem estar todos alinhados com o projeto da cabeça de polimento. Uma máquina cuja única roda disponível para uso seja importada e com um longo prazo de entrega é uma máquina cuja disponibilidade fica limitada por esse prazo.
6. Que tipo de suporte está incluído? Comissionamento, treinamento de operadores, fornecimento de rodas sobressalentes, tempo de resposta e a capacidade de fabricar uma roda não padronizada quando o formato da máquina for incomum. Em uma máquina com expectativa de vida útil de quinze anos, o suporte técnico se estende além da especificação técnica.
Acerte esses seis pontos e a escolha da máquina geralmente se segue. Erre em um deles e o custo aparece mais tarde, geralmente na forma de reafiação, em uma vida útil da rebolo que é metade da prevista ou em uma máquina ociosa porque o operador não tinha a capacidade necessária para utilizá-la.
Duas outras questões, que não fazem parte das seis iniciais, definem o modelo comercial: Quantos quilômetros por ano a máquina irá triturar?, e Por quanto tempo dura a posse?Se a quilometragem anual for baixa ou a necessidade for esporádica, contratar um serviço ou alugar um veículo pode ser mais vantajoso do que comprar um. A flexibilidade compensa a utilização. Se a quilometragem for alta e contínua, comprar um veículo geralmente é a opção correta, e o cálculo se baseia no custo por quilômetro, e não no custo de capital.
O que a máquina não resolve: rodas, consumíveis e custo por quilômetro.
Esta é a seção que a maioria das decisões de compra subestima, e é onde o orçamento operacional realmente se encontra.
O disco não é um acessório da máquina; ele é metade do sistema de corte. Dois discos com as mesmas dimensões nominais, mas com especificações abrasivas e ligantes diferentes, se comportarão de maneira distinta em três aspectos que o operador sente diretamente: Quanto metal é removido por passada?, Quanto tempo dura a roda?, e se a superfície está livre de queimadurasOs três são mensuráveis e as diferenças são grandes.
Os dados de campo das campanhas chinesas comprovam isso:
| Campanha | Máquina e condição | Resultado |
|---|---|---|
| Liuzhou, 2022 | GMC-96X, janela noturna de 2 horas | 18,72 km·passagens; desgaste dos pneus 20–30 mm contra 43,5–59 mm para a roda de referência importada |
| Linha Yiyang – Yangkou, 2023 | 12 km/h, 15,6 kW; 145 quilômetros passados no total | Desgaste médio de 25,45 mm → 5,7 quilômetros por milímetro de roda |
| Transporte pesado de Shuohuang, 2023 | 15 km/h, 13,8 kW; 172,8 quilômetros passados no total | Desgaste médio de 34,67 mm → 4,98 quilômetros por milímetro de roda |
| Hewu de alta velocidade, 2020 | PGM-96C, 68% de potência (20,4 kW), 3600 rpm, 16 km/h, 260 × 90 × 154 mm a 50 m/s | 4,28 km/mm contra 3,27 para a roda incumbente — um ganho de vida útil de 1,31×; média 214,22 quilômetros por roda |
Leia atentamente a linha de raciocínio de Liuzhou, pois ela expressa com clareza a importância da escolha das rodas. Duas rodas na mesma máquina, na mesma janela de corte, realizando o mesmo trabalho: um conjunto desgastou de 20 a 30 mm, o outro de 43,5 a 59 mm. As rodas consumiram aproximadamente o dobro do material consumível para atingir o mesmo resultado, e a diferença não se deve à máquina. Vale a pena recalcular a vida útil de qualquer máquina considerando que ela pode variar em até duas vezes, pois é isso que as evidências comprovam.
A mesma lógica implica que o valor a negociar não é o preço da roda, mas sim o custo por quilômetro — rodas consumidas por quilômetro, multiplicado pelo preço por roda, mais o tempo de pista consumido nas passagens. Nosso guia de preços de rebolos para esmerilhar trilhos Explica quais decisões de especificação influenciam o preço, e os fatores que determinam o custo por quilômetro, incluindo como o número de passagens afeta o valor total, estão descritos em nosso documento. Análise do custo de retificação de trilhos por quilômetro..
Três propriedades de um equipamento consumível merecem ser verificadas antes de sua utilização ser comprometida:
- Força rotacional. Uma rebolo para retificação de trilhos opera em alta velocidade periférica sob carga, e a segurança do invólucro depende de testes de ruptura. Uma rebolo em uso passou em um teste de velocidade de segurança a 4775 rpm mantidos por 30 segundos sem rupturae um teste de rajada em 6354 rpm sem ruptura, com desequilíbrio medido em 21 g contra um limite ≤39 e tolerâncias dimensionais no diâmetro e na espessura dentro de ±1,5 mm — testado de acordo com JB/T 11431-2020 e GB 2494-2014.
- Reduzir o desempenho em relação aos requisitos. Testes realizados pelo Instituto Abrasivo em rebolos para retificação de trilhos mediram a remoção de material excedendo os requisitos técnicos. 1,4 a 2,6 vezes entre as séries, que é a margem que se manifesta como menos aprovações na pista.
- Tendência a queimaduras. O comportamento térmico determina se a roda pode ser usada em trilhos temperados. Imagens térmicas comparativas a 3600 rpm registraram uma temperatura da superfície de trabalho de 124 °C contra 143 °C Para a referência importada, com emissões de SO₂ 30–35% menores — relevante em qualquer lugar onde as emissões sejam regulamentadas.
Uma máquina só é produtiva se o seu fornecimento de rebolos for limitado, e é no rebolo que o programa de retificação é efetivamente executado. Seja o rebolo de uma máquina portátil ou o de um trem, o rebolo de uma máquina é tão importante quanto o de um trem. são intercambiáveis É uma questão que determina o quanto de uma frota mista pode compartilhar uma única linha de consumíveis. É por isso que o ideal é especificar os dois como um único sistema, em vez de comprá-los separadamente, e essa é a base sobre a qual trabalhamos com os operadores de máquinas, juntamente com a equipe em geral. solução de manutenção ferroviária Nós fornecemos.
Se o projeto estiver na fase de orçamento, vale a pena reunir primeiro o pacote de dados que torna os orçamentos de rodas e máquinas comparáveis. Nosso guia para obter um orçamento para retificação de trilhos. Define o que enviar.
Lista de verificação para compra de máquinas: peças de reposição, serviços e treinamento.
A compra de uma máquina é um relacionamento de quinze anos, e o documento de comissionamento deve refletir isso. Os itens a seguir devem constar na especificação, e não em um anexo.
Peças sobressalentes e consumíveis - Cadeia de suprimentos de rodas: quem fabrica, qual o prazo de entrega, se é possível obter uma roda equivalente localmente. - Disponibilidade garantida durante a vida útil esperada da máquina, com uma quantidade anual definida e um compromisso de resposta para pedidos urgentes. - Peças de desgaste comuns — correias, rolamentos, componentes hidráulicos, cabos — com lista de peças e preços na entrega. - Se é possível fabricar formatos de rodas não padronizados e qual a quantidade mínima de pedido.
Serviço e resposta - Suporte à comissionamento e quem o executa. - Tempo de resposta do serviço e como ele é medido. - Capacidade de diagnóstico remoto, caso a máquina possua sistemas de medição e controle. - Suporte em campo durante a primeira campanha de retificação — é aqui que os erros de especificação vêm à tona, e a presença do fornecedor transforma uma noite perdida em uma noite de aprendizado. - Um cronograma de manutenção com intervalos para os sistemas que realmente apresentam falhas: rolamentos do cabeçote de retificação, circuitos hidráulicos, extração de poeira, baterias em máquinas de lítio.
Treinamento - Treinamento do operador na máquina específica, abrangendo não apenas os controles, mas também os parâmetros de retificação: profundidades de passe, ângulos, velocidades e os sinais de que o rebolo está superaquecendo. - Treinamento de aceitação e medição — um operador que não consegue medir um perfil não pode comprovar o trabalho, e geralmente é ele quem assina o registro. - Treinamento de reciclagem, pois as configurações de retificação variam com a troca de equipes. Um programa de treinamento estruturado, como o Treinamento de retificação que oferecemos aos operadores, tende a se pagar com a redução do desgaste excessivo. Os termos de treinamento e suporte também estão incluídos. Nossa resposta sobre o que acontece após a compra de equipamentos..
Documentação - Capacidade da máquina medida: precisão e repetibilidade do perfil demonstradas na pista, não cotadas a partir de um desenho. - Ficha técnica da roda correspondente a cada cabeçote, com diâmetro do furo, espessura e velocidade nominal. - Critérios de aceitação para a superfície acabada e o método de medição. - Documentação de segurança da roda — comprovação do teste de ruptura e conformidade com as normas.
Termos comerciais - Estimativa anual de consumo de rodas por quilômetro, com a base de cálculo utilizada. - Condições para um pedido experimental antes do compromisso com a frota, e o que se espera que o teste demonstre. - Se o fornecedor se responsabilizará pela conformidade do perfil em toda a seção, ou apenas pelo fornecimento da roda.
Erros comuns na seleção de produtos e seus custos
Compras baseadas no número de funcionários. A maior máquina disponível não é a melhor opção para uma rede ferroviária com muitos desvios ou para um sistema de metrô com janelas de duas horas. O aumento do número de operadores garante uma capacidade de produção que você talvez nunca utilize e consome rodas, estejam elas em operação ou não.
Especificar a máquina antes de ler o trilho. Perfil, peso, tipo de aço e o desvio medido em relação ao projeto devem ser considerados antes da seleção da máquina ideal, pois são fatores que a restringem. Máquinas foram compradas para trilhos de U71Mn de 60 kg/m e, posteriormente, solicitadas para trabalhar com trilhos de aço temperado de 75 kg/m, onde a margem de segurança contra queima se torna praticamente nula.
Tratar a roda como uma compra separada. Este é o erro com as maiores consequências financeiras, e os números de Liuzhou acima o quantificam: a mesma máquina, a mesma janela, consumo de rodas aproximadamente duas vezes maior. Especificar roda e máquina como um único sistema não custa nada e representa uma grande economia.
Considerando que a precisão seja proporcional ao preço. Uma máquina portátil atinge uma precisão de ±0,1 mm e Ra de 6 μm; um conjunto de retificação atinge uma precisão de ±0,2 mm e Ra de 10 μm. A máquina mais lenta é a mais precisa. Comprar uma máquina grande para trabalhos de precisão é comprar a ferramenta errada por um preço mais alto.
Esquecendo a posse. O desempenho real de uma máquina é limitado pela janela de operação, não pela ficha técnica. Uma janela noturna de duas horas rendeu 18,72 km de passagens em uma campanha bem-sucedida; uma máquina que precisa de um período de preparação mais longo ou de um trem de manutenção pode não render nem metade disso na mesma janela.
Ignorar o julgamento. Um teste em sua própria pista, com seu próprio perfil e inclinação dos trilhos é o único que realmente avalia o desempenho das rodas. Termos que permitam um teste preciso antes de um compromisso com a frota são valiosos e devem ser negociados. Nosso guia para obter um orçamento para retificação de trilhos. Explica como estruturar a comparação para que o julgamento produza uma decisão em vez de uma mera impressão. gama de máquinas de retificação de trilhos É uma referência útil para comparar formatos lado a lado.
Comprar sem ter como verificar as medidas. Uma máquina que tritura, mas não pode ser verificada quanto aos critérios de aceitação, é uma máquina cujo funcionamento não pode ser aprovado. O método de medição faz parte da compra.
Um guia prático para as famílias de máquinas que você encontrará.
Quem especifica uma retificadora de trilhos encontrará repetidamente as mesmas famílias de modelos, e saber diferenciá-las economiza muito tempo. O que se segue é uma orientação, não uma recomendação — a máquina é metade da especificação e o disco é a outra metade, que é o nosso negócio.
trens de moagem de trilhos cobrem o serviço principal. As principais plataformas em serviço global são as gamas PGM e GMC da Speno e da Harsco, as retificadoras da Loram, as unidades de alta velocidade e de trânsito da Vossloh e a série GMC da CRRC. As arquiteturas das máquinas diferem o suficiente para que os formatos de rebolo não sejam transferíveis entre famílias; Nosso diretório de fabricantes de retificadoras de trilhos e as famílias de máquinas que eles fornecem. Define a paisagem e os formatos de roda que cada família utiliza.
Unidades de moagem passivas e de alta velocidade Trabalham em movimento, a velocidades próximas à velocidade da linha, o que as torna a única classe utilizável dentro de uma programação em tempo real. São ferramentas de corte superficial por natureza e adequadas para programas preventivos em vez de correções profundas.
Máquinas de desvio e chaveamento São projetados com foco em folga e cópia: corpos estreitos, ampla deflexão da cabeça e, nas versões de especificação superior, controle de perfil CNC que segue um perfil alvo armazenado para cruzamentos e lâminas. Em trabalhos de desvio, a questão de aceitação é a geometria e a superfície, não o volume removido, razão pela qual um corte plano agressivo é o erro caro, e não o lento.
máquinas portáteis e de mão Executam os trabalhos de soldagem, correção de defeitos e manutenção em depósitos. Sua importância é desproporcional ao seu preço: na maioria das redes ferroviárias, são as máquinas que mantêm os registros de aceitação em ordem, pois atendem a todos os locais que o trem não consegue alcançar.
Um caso especial que merece ser mencionado: A indústria também utiliza veículos de retificação reciclados — trens antigos reconstruídos em torno de novas cabeças de retificação e sistemas de controle, às vezes com um formato de roda diferente do original. Essas são máquinas legítimas com uma real vantagem de custo, mas a especificação de suas rodas costuma ser exclusiva da reconstrução e vale a pena confirmar antes da aceitação da máquina, já que o formato pode não corresponder a nenhum item padrão de catálogo. Um desses veículos, o veículo de retificação de trilhos Molaton, derivado de uma unidade Loram reconstruída, é tratado separadamente em nossas notas sobre máquinas.
Solicite uma recomendação de máquina à RailwayCare
A RailwayCare fabrica rebolos abrasivos aglomerados para retificação de trilhos desde 2004 — sendo a primeira empresa na China dedicada exclusivamente a esse produto, com raízes no laboratório de materiais de fricção da Universidade de Tecnologia de Wuhan — e participou da elaboração da norma JB/T 11431, o padrão nacional chinês para rebolos abrasivos aglomerados para retificação de trilhos. A marca Molaton fornece rebolos compatíveis com os formatos de montagem e acionamento das principais famílias de máquinas em operação, incluindo Mecno, Speno e CRRC GMC, Harsco PGM e GMC, Loram, além de máquinas portáteis e para desvios ferroviários, com dimensões especificadas para cada máquina, e não por um perfil genérico.
Como fornecemos consumíveis para tantos tipos de máquinas, sabemos quais combinações de máquina e roda funcionam em quais trilhos — e esse conhecimento nos permite tomar decisões mais assertivas. Não somos uma empresa neutra e diremos com clareza para quais máquinas candidatas podemos fornecer os consumíveis, qual a vida útil das rodas em trilhos comparáveis e onde uma especificação parece inadequada para o trilho que você realmente possui.
Se você estiver especificando uma retificadora de trilhos, substituindo rodas em máquinas já em operação ou tentando entender por que uma máquina custa mais por quilômetro do que outra na mesma rede, envie-nos a marca e o modelo da máquina, a seção transversal do trilho, a classe do aço e a condição do perfil medida.
WhatsApp: +86 15072332788
E-mail: simon.wang@railwaycare.com
Como escolher a esmerilhadeira certa para a minha pista?
Escolha o trabalho de fora para dentro: decida se a retificação será em quilômetros de linha principal ou em desvios, soldas e defeitos isolados; calcule a quantidade de metal a ser removida e com que frequência; verifique qual fonte de energia o local suporta; estabeleça a precisão exigida pelo padrão de aceitação; confirme se o formato do rebolo é compatível com a cabeça de retificação; e avalie o fornecimento de rebolos sobressalentes e o treinamento oferecido pelo fornecedor. Essas seis perguntas, nessa ordem, restringem o mercado rapidamente, e o formato do rebolo é a restrição que geralmente é descoberta tarde demais.
Qual a diferença entre uma máquina portátil e um trem de retificação?
Uma retificadora de trilhos abrange máquinas de cabeçote único e máquinas compactas de múltiplos cabeçotes usadas para soldas, desvios e defeitos isolados, operando a 1–2 km/h com precisão de ≤ ±0,1 mm e acabamento ≤ Ra 6 μm. Um trem de retificação de trilhos é um veículo autopropelido de múltiplos cabeçotes para restauração de perfil e programas preventivos em quilômetros de linha principal, operando a 3–16 km/h com 16 a 96 cabeçotes e precisão de ≤ ±0,2 mm. Elas executam trabalhos diferentes, em vez do mesmo trabalho em escalas diferentes, razão pela qual a maioria das redes ferroviárias precisa de ambas.
Qual o custo de operação de uma retificadora de trilhos?
Avalie com base no custo por quilômetro, e não no custo de aquisição ou no preço da roda, pois a vida útil da roda varia muito conforme a especificação. Em campanhas documentadas, o consumo de rodas variou de 4,98 a 5,7 quilômetros percorridos por milímetro de desgaste da roda em linhas de transporte pesado e regionais, e um teste de alta velocidade registrado. 214 km de passagem por roda com uma vantagem de vida útil de 1,31 vezes em relação à roda anterior. Duas rodas na mesma máquina, na mesma janela de produção, apresentaram desgaste de 20 a 30 mm e de 43,5 a 59 mm, respectivamente — aproximadamente o dobro no custo de consumíveis para a mesma produção.
Uma única máquina consegue retificar diferentes perfis de trilhos?
É possível configurar a máquina para esses perfis, mas não de forma intercambiável sem um trabalho de especificação. O peso do trilho altera a geometria da cabeça de corte e o perfil desejado, e a classe do aço altera a margem de queima — U71Mn, U75V e U78CrV comportam-se de maneira diferente sob a mesma cabeça de corte, e o trilho temperado na cabeça tolera muito menos calor. Antes de alocar uma máquina a um trecho, meça o perfil e o perfil projetado, calcule o desvio máximo e confirme se a máquina consegue atingir o perfil desejado dentro do número de passes disponíveis.
O que deve conter uma lista de verificação de compras?
Condições de fornecimento de rebolos com prazos de entrega e disponibilidade garantida; lista de peças para componentes de desgaste; tempos de resposta de serviço e suporte à comissionamento; treinamento do operador que abrange parâmetros de retificação e não apenas controles; treinamento de medição e aceitação; capacidade da máquina medida em linha de produção, em vez de apenas orçada; e uma estimativa anual de consumo de rebolos com sua base de cálculo. Os contratos de suporte têm duração superior à da ficha técnica de uma máquina com expectativa de operação de quinze anos.
É melhor comprar ou contratar o serviço?
Depende da quilometragem anual e do tempo de posse que você conseguir obter. Quilometragem alta e contínua geralmente favorece a propriedade, onde o cálculo se baseia no custo por quilômetro. Quilometragem baixa ou esporádica favorece a contratação ou o aluguel, porque a flexibilidade vale mais do que a utilização. Os fatores decisivos são quilômetros por ano, o tempo máximo de posse disponível e se você consegue manter uma máquina em plena operação — uma máquina ociosa ainda consome seu custo de capital.