Bitola ferroviária e gabaritos: Medindo corretamente a geometria dos trilhos
- ação
- Horário Edição
- 2026/10/11
Resumo
Explicação sobre a medição da bitola ferroviária: o que significa o plano de medição de 16 mm, como as classes de precisão da ferramenta se relacionam com a velocidade da linha, as faixas de tolerância aplicáveis e os erros a serem evitados.
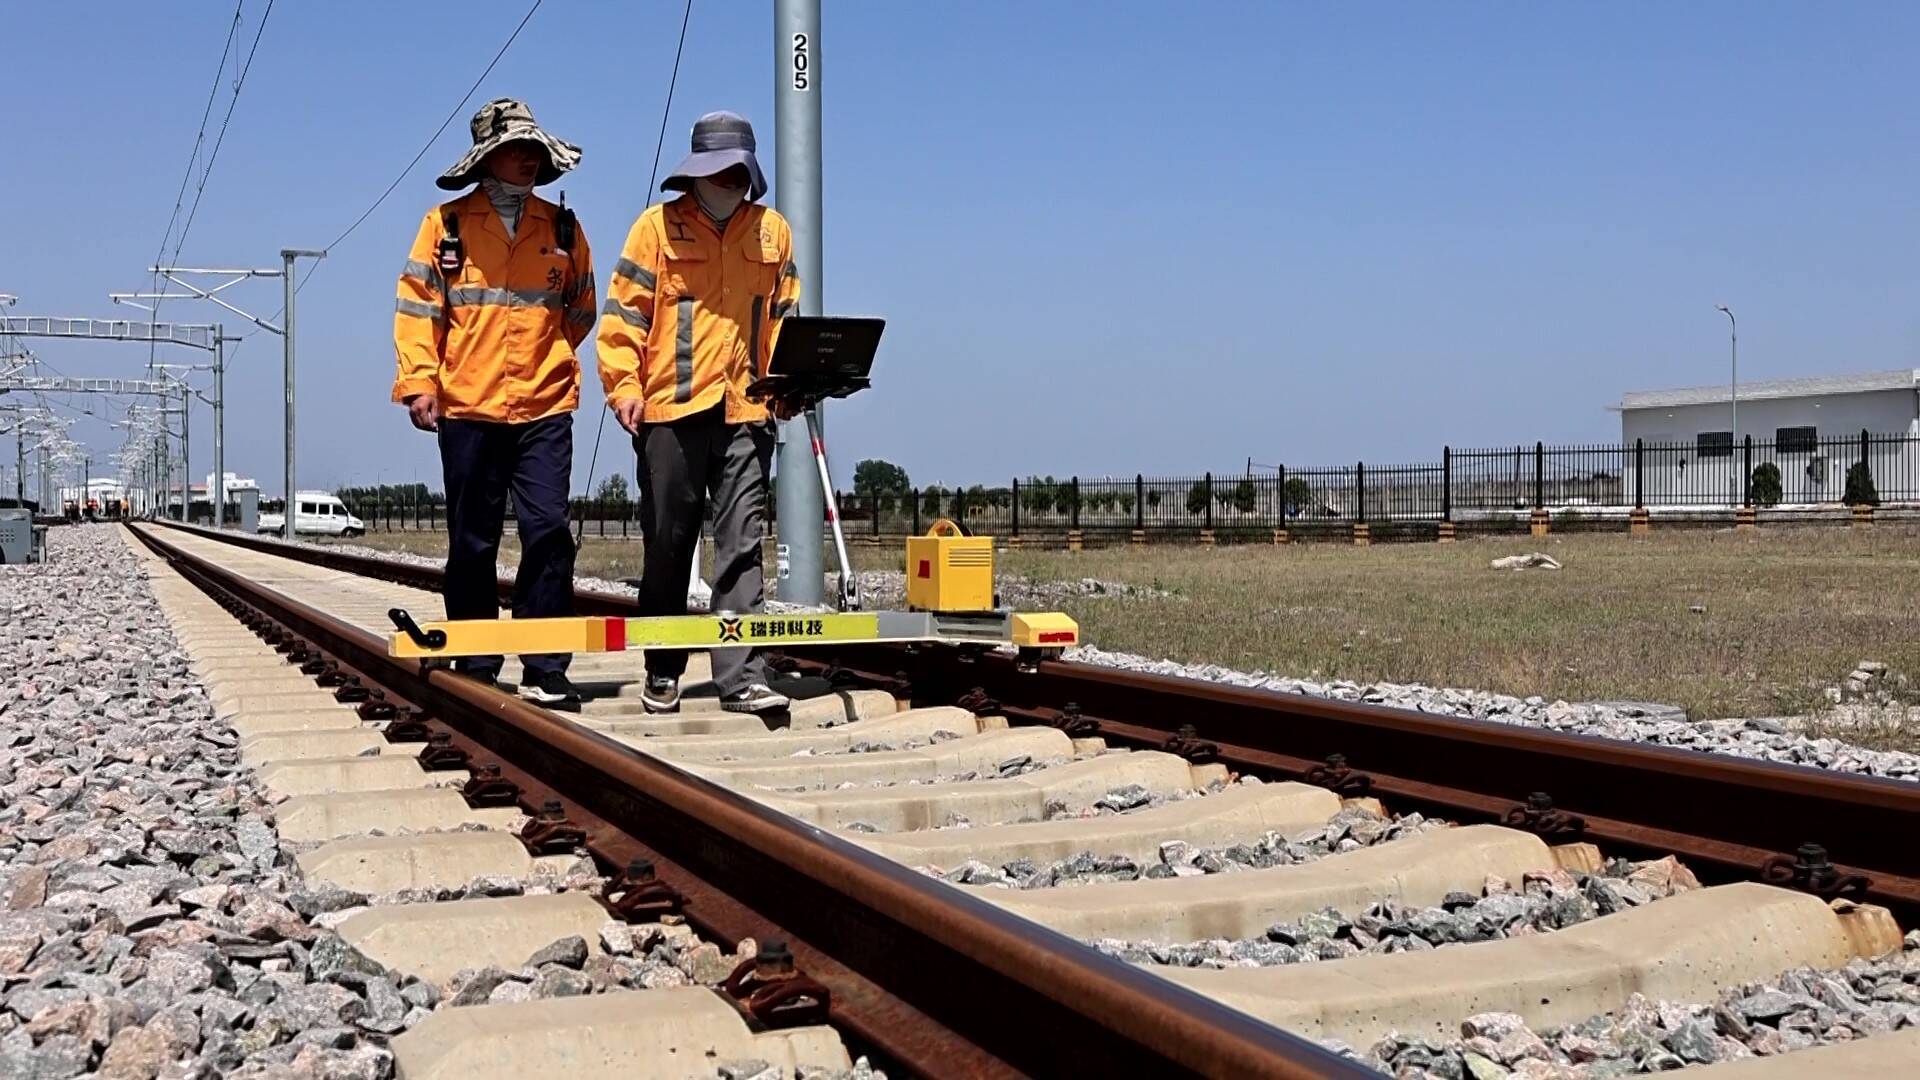
A bitola é a medida mais frequentemente citada sobre uma via férrea, e também a mais citada de forma descuidada. Uma leitura da bitola feita na altura errada do trilho, com um instrumento não calibrado ou sem os valores de nivelamento e alinhamento necessários, pode levar uma equipe de manutenção ao local errado. Este guia explica o que a bitola realmente mede, como a hierarquia de instrumentos, desde uma régua mecânica até um carrinho de medição, difere em precisão e o que cada classe está autorizada a certificar, as faixas de tolerância e frequências de inspeção aplicáveis e os erros que produzem leituras que impedem qualquer ação. Ele foi escrito para engenheiros de via férrea, supervisores de via permanente e equipes de compras que especificam equipamentos de medição. Em uma frase: a bitola do trilho é a distância mínima entre as bordas de trabalho dos dois trilhos, medida a 16 mm da parte superior da cabeça do trilho, e só faz sentido quando analisada em conjunto com o nivelamento transversal, o alinhamento e o desgaste do trilho no mesmo local. A bitola do trilho é definida como a distância mínima entre as bordas de contato — as faces de bitola — dos dois trilhos, medida em uma faixa de 16 mm abaixo da parte superior da cabeça do trilho. Essa definição provém do Regulamento Técnico Chinês para Tráfego Ferroviário, e o valor de 16 mm não é arbitrário: como a cabeça do trilho possui um perfil curvo e o flange da roda também é curvo, o ponto onde o flange efetivamente entra em contato com o trilho normalmente fica entre 10 mm e 16 mm abaixo da superfície de rolamento. Medir na zona de contato, em vez de na superfície, significa que o valor reflete a geometria que a roda realmente experimenta. Vale a pena explicitar as implicações dessa definição, pois a maioria das disputas de campo sobre bitola se resume a elas: A bitola padrão é de 1435 mm, fixada como padrão internacional em 1937 e atualmente utilizada em cerca de 60% da extensão ferroviária mundial. A história de como essa medida se tornou dominante — e o que isso significa para as práticas de manutenção em uma rede construída com base nela — é abordada separadamente em [referência omitida]. Nosso artigo sobre por que a bitola de 1435 mm se tornou o padrão mundial.O que importa aqui é que nem todas as redes ferroviárias são construídas com essa bitola. A bitola larga inclui 1520 mm na Rússia e na Finlândia, 1524 mm em alguns traçados antigos e 1676 mm na Índia, Paquistão, Argentina, Chile, Espanha e Portugal. A bitola estreita inclui 1067 mm na rede convencional do Japão e em Taiwan e na China, e 1000 mm (bitola métrica) em partes da África e do Sudeste Asiático. Na China, a bitola padrão predomina, com 1067 mm em Taiwan e na China, e um trecho de bitola estreita de 1000 mm na rota Kunming-Hekou. A bitola afeta tanto as ferramentas quanto os trilhos. Rebolos para bitola de 1520 mm são um problema de especificação distinto das rodas de bitola padrão. Na prática, o instrumento de medição não busca o plano de 16 mm. Um medidor mecânico ou digital possui duas almofadas de contato que se apoiam nas cabeças dos trilhos; a geometria da ferramenta posiciona as faces de medição no plano correto automaticamente, desde que a ferramenta esteja devidamente encaixada e as almofadas não estejam apoiadas sobre uma rebarba, um cordão de solda ou detritos acumulados. Duas consequências decorrem disso. Primeiro, uma ferramenta que não esteja devidamente encaixada apresenta leituras menores ou maiores, em uma quantidade que ninguém consegue visualizar no visor. Segundo, em um trilho com desgaste significativo na face ou nas laterais do medidor, a janela de 16 mm pode ficar em uma região onde a face não está mais vertical — a face desgastada se curva — e a "distância mínima" é então encontrada de forma ligeiramente diferente, dependendo da ferramenta e do sistema de medição. Essa é a razão pela qual um carrinho de medição e um medidor manual podem apresentar leituras diferentes na mesma seção, e isso será abordado com mais detalhes abaixo. Por que medir a bitola? Porque é o parâmetro geométrico com a relação mais direta com o risco de descarrilamento. Uma bitola larga permite que o flange da roda se desloque entre os trilhos; uma bitola estreita comprime o conjunto de rodas e força o contato do flange em ambos os lados simultaneamente. Nenhuma das duas precisa atingir um valor extremo para ser perigosa: um curto trecho de variação rápida da bitola — um pico de variação da bitola — é suficiente para descarregar uma roda e provocar um descarrilamento em alta velocidade. É por isso que as normas regulamentam a bitola não apenas pelo valor absoluto, mas também por meio de variações. taxa de variação ao longo da pista. Os medidores de bitola estreita formam uma hierarquia, não um produto único. Cada nível prioriza a precisão em detrimento da cobertura, e a escolha é regida pelo padrão de aceitação que o operador precisa demonstrar. O gabarito ferroviário clássico — conhecido na prática chinesa como dao chi, ou régua de trilhos — é uma barra rígida com duas almofadas de contato e uma escala graduada. A norma que rege o instrumento é a TB/T 1924—2008, Gabarito Ferroviário de Bitola Padrão, que abrange os tipos mecânico e eletrônico e estabelece os requisitos mínimos de desempenho para a categoria. Para um gabarito mecânico, a norma especifica uma faixa de medição de 1420 mm a 1460 mm, uma divisão mínima da escala de 1 mm, um erro de indicação admissível de ±1 mm e uma força de medição controlada de 50 N ± 10 N. A estabilidade da indicação — a dispersão entre dez medições consecutivas — não deve exceder 1 mm, a repetibilidade entre 30 medições consecutivas deve permanecer dentro de 1,5 mm e a calibração é realizada a uma temperatura controlada de 20 °C ± 5 °C. A força de medição controlada é um dos requisitos mais frequentemente ignorados em campo. Um manômetro pressionado firmemente contra os trilhos apresenta uma leitura diferente de um manômetro apoiado sob a própria carga da mola, e a faixa de ±10 N existe precisamente porque essa diferença é mensurável. O medidor eletrônico — medidor de trilho digital ou medidor de display digital — substitui o nível de bolha e a escala gravada por sensores de deslocamento e ângulo, um processador integrado e um display OLED, com compensação de temperatura incorporada para eliminar o efeito da expansão térmica na própria barra. O alcance e as especificações ambientais também foram aprimorados: faixa de medição da bitola do trilho de 1410 mm a 1470 mm, faixa de superelevação e nivelamento transversal de −185 mm a +185 mm, temperatura de operação de −30 °C a +55 °C, comprimento da barra de 1600 mm e peso unitário em torno de 2,8 kg. A diferença crucial reside na classe de precisão. Os medidores digitais são classificados em 0, 1 e 2, e essas classificações correspondem diretamente à velocidade permitida na linha: O trabalho em aparelhos de mudança de via adiciona mais duas grandezas ao mesmo instrumento: a bitola de verificação (1381 mm a 1401 mm) e a folga entre flanges (1338 mm a 1358 mm), ambas normalmente especificadas com uma tolerância de ±0,30 mm, porque um aparelho de mudança de via é onde a geometria da roda e a geometria do trilho interagem de forma mais intensa. Dois fatos operacionais merecem atenção. Primeiro, Um medidor manual não consegue verificar uma linha de alta velocidade. A 300 km/h, o padrão de aceitação para um indicador é de aproximadamente ±1 mm; um indicador mecânico com erro admissível de ±1 mm e divisão de escala de 1 mm apresenta uma incerteza de medição do mesmo tamanho que a tolerância que se espera que ele controle. O certificado não vale o papel. Somente um instrumento de classe 0 possui a resolução necessária para sustentar essa decisão. Em segundo lugar, os indicadores digitais devem ser calibrado periodicamente — o intervalo convencional não ultrapassa três meses, porque as pastilhas se desgastam e os sensores sofrem deriva — e o ganho obtido com a mudança da medição manual para a digital em estudos de campo foi relatado como sendo aproximadamente 40% mais rápido em trechos retos e cerca de 60% mais rápido em curvas, principalmente porque não há nada para ler a olho nu. Acima do medidor manual encontram-se instrumentos de registro que capturam o vetor geométrico completo de forma contínua, em vez de um parâmetro em um único ponto: A RailwayCare fornece este tipo de equipamento para operação em campo e sobre carrinhos, desde medidores digitais até... Equipamentos para inspeção de trilhos e vias férreas abrangendo parâmetros geométricos e condição dos trilhos na mesma família de produtos. A leitura dessa tabela em um contexto de compras é simples: compre de acordo com o padrão de aceitação, não com base no preço. Um medidor de classe 2 é o instrumento correto para um pátio de baixa velocidade e inadequado para uma operação de alta velocidade, e nenhuma prática operacional cuidadosa elimina uma discrepância de resolução. Na China, a prática de gestão de vias permanentes adota os valores de desvio permitidos na norma TG/GW 102—2019, Regras para Manutenção de Linhas Ferroviárias de Velocidade Convencional. Esses valores são classificados de acordo com a velocidade permitida na linha e o nível de gestão — aceitação de obras, manutenção programada e reparo emergencial —, o que significa que não existe um único "desvio de bitola permitido" para uma rede. Existem vários, e o aplicável depende da finalidade da medição. Para trilhos com dormentes de concreto, os valores de desvio de bitola são: Três notas de rodapé regem a forma como esses números são usados, e cada uma delas é uma fonte comum de controvérsia: Outros dois requisitos não constam da tabela. A variação da bitola deve ser suave, e não abrupta: a taxa de variação é limitada a 2 mm/m na linha principal e na linha de recepção, 1 mm/m onde a velocidade permitida exceder 120 km/h e 3 mm/m em outros trilhos de desvio.E em curvas, o alargamento deliberado da bitola é aplicado por raio — aproximadamente 1450 mm abaixo de 300 m de raio, 1440 mm para 300–350 m e o padrão de 1435 mm acima de 350 m — razão pela qual uma curva pode ser indicada como "larga" e ainda assim estar totalmente correta. Os desvios têm seus próprios valores, e um deles é mais rigoroso do que qualquer um na tabela acima: na ponta do trilho de desvio, a tolerância de aceitação do trabalho é ±1 mmO gabarito de verificação de desvios é medido em relação a uma tabela separada e, em curvas divergentes, o limite para o trilho externo estar mais baixo que o trilho interno é zero na aceitação da obra, 2 mm na manutenção programada e 3 mm no reparo emergencial. A frequência de inspeção segue a mesma lógica de adequar o esforço à consequência. Normalmente, realiza-se a inspeção estática da via principal e dos aparelhos de mudança de via. duas vezes por mês, reduzido em um onde um carro de gravação cobriu o trecho, enquanto outras linhas e desvios são inspecionados. uma vez por mêsAs medidas de bitola, nível transversal e torção são registradas integralmente em cada inspeção. As curvas são inspecionadas de forma abrangente, pelo menos. uma vez por trimestree a verificação da qualidade e retidão da superfície da junta de solda é uma semestral item. A inspeção dinâmica é programada de acordo com o tráfego. Os carros de gravação cobrem as faixas acima de 120 km/h. pelo menos duas vezes por mês; na linha principal, onde a tonelagem bruta anual atinge 80 milhões de toneladas, o intervalo diminui para 15 a 30 dias; entre 25 e 80 milhões de toneladas é mensal; abaixo de 25 milhões de toneladas, trimestralEm linhas de alta velocidade, normalmente é necessária uma cobertura abrangente da geometria estática. pelo menos mensalmente, com levantamentos adicionais imediatamente após a socagem, após a liberação de tensão em trilhos soldados continuamente e após a restauração em áreas alagadas. A deriva da bitola não ocorre por um único motivo. Ela ocorre por vários motivos simultaneamente, e identificar qual deles é o principal desafio do diagnóstico. Uma prática útil é agrupar as causas de acordo com o deslocamento lateral dos trilhos ou a alteração da posição efetiva do mostrador da bitola. Causas do alargamento da bitola: Causas de calças apertadas: Esse último caso merece uma explicação à parte, pois gera um conflito específico e bem documentado entre os métodos de medição. Em trabalhos de alinhamento corretivo, o calibrador é ajustado de forma que a distância entre os trilhos a 16 mm abaixo da cabeça seja de 1435 mm. Em um trilho com desgaste lateral, no entanto, a geometria muda rapidamente abaixo desse plano: a face desgastada inclina-se para fora, de modo que a medida a 25 mm ou 30 mm abaixo da cabeça é consideravelmente menor do que a 16 mm. Um veículo de medição com cabeçote óptico ou sem contato pode registrar seu ponto de medição ligeiramente abaixo do plano de 16 mm em uma seção desgastada, e a seção então indica uma bitola estreita que o calibrador manual não detecta. Ambos os instrumentos estão funcionando corretamente; eles estão medindo geometrias diferentes em um trilho que não possui mais o perfil para o qual foi projetado. A solução prática é ler o registro do calibrador juntamente com a medição do desgaste, e é exatamente por isso que ambos são coletados na mesma inspeção. Existe ainda outra causa que produz números sem qualquer base física: indicador falsoQuando uma barra de medição, um suporte de trilho ou um acessório de desvio não estiver em contato firme com o trilho, a face de medição será a do acessório, e não a do trilho. A leitura do medidor será maior porque há uma folga atrás do suporte. Qualquer alteração na leitura do medidor após o ajuste dos acessórios nunca foi um defeito do medidor. O mesmo se aplica quando as almofadas de medição se apoiam sobre uma solda, uma rebarba ou detritos compactados. O desgaste lateral em curvas é um problema de manutenção por si só, com uma resposta de retificação desenvolvida, tratada em Nosso guia para gerenciar o desgaste lateral em pistas curvas, e o mecanismo pelo qual se desenvolve está descrito em Análise da causa raiz do desgaste lateral do trilhoA medição por calibre e a medição do desgaste são duas perspectivas da mesma deterioração. O valor de um medidor, por si só, não consegue classificar um trecho de via férrea. O vetor de geometria estática possui quatro componentes que devem ser lidos no mesmo local, pois interagem: uma geometria aceitável em um componente pode se tornar inaceitável devido aos outros. O nivelamento transversal é a diferença de altura entre os dois trilhos em um único ponto. Em trechos retos, a tolerância é pequena — 3 mm para aceitação em operação na linha principal mais rápida, aumentando para 5 mm em outros desvios. Em curvas, o nivelamento transversal se torna superelevação, e o valor medido é comparado com o valor projetado; por esse motivo, a faixa de medição em um gabarito digital varia de −185 mm a +185 mm. Um erro de nivelamento transversal que parece trivial em termos absolutos pode fazer com que a via ultrapasse seu limite de torção quando o próximo ponto de medição for considerado, que é exatamente a relação descrita na próxima seção. O alinhamento é a posição lateral da via em planta, e o nivelamento longitudinal é o perfil vertical ao longo da via. Ambos são medidos como a verseno máxima em uma corda de 10 m — 3 mm na aceitação de trabalho na linha principal mais rápida, 4 mm na faixa intermediária, 5 mm em trilhos de desvio — e ambos estão entre as grandezas que um carrinho de registro captura continuamente, enquanto um instrumento manual só pode amostrar. A razão pela qual estes itens devem ser analisados em relação à bitola é mecânica. Uma via férrea com bitola perfeita, mas com alinhamento deficiente, impõe contato entre os flanges e cargas laterais que o valor da bitola não prevê. Na prática, defeitos de alinhamento e defeitos de bitola compartilham as mesmas causas principais — suporte fraco dos dormentes, suporte irregular do lastro, vazios — e reparar um sem corrigir o outro produz um defeito que retorna. A relação entre a condição do lastro e a estabilidade da estrutura da via férrea é abordada em [referência]. Nosso artigo sobre o que o lastro realmente faz.e os componentes que mantêm os trilhos na bitola correta — trilhos, dormentes e fixações — são descritos em Nosso guia sobre do que são feitos os trilhos de trem.. A torção é a variação do nível transversal entre dois pontos separados por uma distância definida, sendo a mais relevante para a segurança dentre as quatro, pois descarrega as rodas. É também a que apresenta maior inconsistências nas medições, visto que o comprimento da base não é o mesmo para todos os instrumentos. 3 m com carrinho de gravação, 6,25 m com medidor manualUma equipe que compara seu próprio valor de torção com a lista de exceções de um carro de gravação sem verificar o comprimento base passará um turno inteiro tentando resolver uma discrepância inexistente. A exigência de que nenhuma torção acima do valor tabelado apareça em qualquer trecho de 18 m existe porque uma única medição pontual não consegue detectar uma torção que se desenvolve ao longo de várias posições de medição. Este é um princípio geral que vale a pena aplicar a todos os quatro componentes: Um conjunto de leituras pontuais em conformidade ainda pode descrever uma via não conforme. Como a bitola é medida a 16 mm da cabeça do trilho, e como o desgaste lateral e o desgaste vertical atuam nessa região, o registro da bitola não pode ser interpretado sem o registro de desgaste. Os dois são medidos na mesma inspeção por um motivo. O desgaste é normalmente quantificado como desgaste vertical no centro da cabeça e desgaste lateral na face de medição, com limites definidos pela seção do trilho e pela velocidade permitida; a prática de medição, os instrumentos e as regras de decisão para retificação versus substituição são definidos em Nosso guia para medição do desgaste dos trilhosTrês interações são importantes quando os dois registros são lidos em conjunto: A bitola e o perfil também estão interligados pelos critérios de aceitação da superfície acabada. As normas chinesas para vias férreas permanentes limitam os defeitos de bitola a valores medidos com régua e medidor de profundidade, e os limites de tratamento para defeitos nos trilhos são geralmente definidos em Nossa análise dos tipos de defeitos em trilhos e seus tratamentos.Quando um defeito excede o limite tratável — incluindo defeitos na cabeça do trilho relacionados à bitola que ultrapassam aproximadamente 1 mm a 200–250 km/h e 0,8 mm a 250–350 km/h — o trilho é substituído em vez de ser retificado. Os erros abaixo são responsáveis pela maioria dos registros de medição que não podem ser utilizados. Nenhum deles requer um instrumento defeituoso; eles decorrem da forma como a medição é feita e do que é registrado com ela. Uma medição de medidor que não é registrada de forma a permitir comparação tem valor limitado. O registro que permite tanto a transferência de informações quanto a análise de tendências contém, para cada local de medição: A classificação é o que transforma um registro em uma ordem de serviço. Exceções de reparo emergencial são normalmente tratadas dentro de um curto período definido, exceções de manutenção programada são incluídas no planejamento futuro e exceções de aceitação de trabalho alimentam o próximo ciclo de manutenção. Registros que pulam a etapa de classificação tendem a ser medidos novamente em vez de reparados. Para um programa que precisa demonstrar conformidade após retificação ou compactação, o mesmo conjunto de dados comprova o trabalho: o levantamento prévio define o escopo, o levantamento posterior fornece a evidência. Quando o defeito geométrico é um defeito de perfil em vez de um defeito de posição, o método de verificação muda e o processo de remoção de ondulações e verificação do resultado descreve como o resultado é demonstrado na superfície final. Quando o trabalho se encontra em um desvio, a geometria, o desgaste e o perfil precisam ser verificados em um espaço confinado, o que é o tema de Nosso guia para retificação e inspeção de aparelhos de mudança de via.. A RailwayCare fornece equipamentos portáteis de inspeção, prontos para uso em campo, para as duas tarefas que uma equipe de manutenção de via permanente realiza em cada patrulha: medir os parâmetros geométricos da via — bitola, nivelamento transversal, alinhamento e nivelamento longitudinal — e avaliar a condição dos trilhos, incluindo desgaste do perfil e falhas internas. Todos os instrumentos são projetados para operação manual ou com carrinho, o que os torna adequados para equipes que trabalham em trechos de curta duração interditados e para as vistorias de rotina que compõem os cronogramas de inspeção. O intervalo corresponde à hierarquia descrita acima: Se você estiver especificando instrumentos de medição para uma rede, as duas questões que determinam a resposta são a velocidade permitida das linhas a serem inspecionadas e se as medições serão usadas para aprovação ou apenas para monitoramento de tendências. Envie-nos as faixas de velocidade, os tipos de via — reta, curva, desvio, pátio — e o formulário em que os registros devem ser submetidos, e recomendaremos a classe de instrumento para cada aplicação, em vez de uma solução única e inadequada. Nosso escopo mais amplo para trabalhos em vias permanentes inclui equipamentos de manutenção ferroviária As operações de içamento, alinhamento, socagem e substituição de trilhos estão definidas em nosso [documento/regulamento]. solução de manutenção ferroviária visão geral e a parte de inspeção do programa em nosso solução de inspeção ferroviária páginas. WhatsApp: +86 15072332788 E-mail: simon.wang@railwaycare.com Com um gabarito de via — um instrumento em forma de barra com duas almofadas de contato que se assentam sobre os trilhos e posicionam as faces de medição no plano de 16 mm abaixo da parte superior do trilho. A leitura do gabarito é feita no ponto de medição ou armazenada automaticamente em um instrumento digital. Para registro contínuo, um carrinho de geometria de via percorre os trilhos a uma velocidade de 2 a 4 km/h e captura a leitura do gabarito juntamente com o nivelamento transversal, o nivelamento longitudinal, o alinhamento e a torção. O princípio de medição é o mesmo em todos os casos: a distância mínima entre as duas bordas de trabalho dentro da faixa de 16 mm. Uma comparação das classes de instrumentos e o que cada uma está autorizada a certificar é apresentada em [referência]. esta resposta sobre medição da geometria da pista. Existem quatro razões comuns, e elas são distintas. As conexões podem ter se soltado ou sido apertadas entre as visitas, o que altera o que o medidor está realmente medindo. Um instrumento de classe diferente pode ter sido usado, com resolução e plano de medição diferentes em um trilho desgastado. A seção pode realmente ter se movido devido a cargas laterais, movimentação de dormentes ou desagregação. Ou as leituras podem ter sido feitas em pontos diferentes ao longo da via, em vez de em um local marcado. Registrar a posição em relação a uma referência estável — e anotar o instrumento e sua data de calibração — elimina a ambiguidade. Quando um medidor manual e um sistema de registro discordam especificamente em uma curva com desgaste lateral, a medição do desgaste geralmente explica o motivo; os instrumentos que realizam essa medição estão listados entre os Máquinas de manutenção de trilhos ferroviários usadas para trabalhos de geometria. Não existe um valor único. De acordo com as normas chinesas para vias férreas permanentes, o desvio de bitola permitido é classificado pela velocidade permitida na linha e pela finalidade da medição — aprovação de obras, manutenção programada ou reparo emergencial — e, portanto, o mesmo trecho pode estar dentro da tolerância para uma finalidade e fora dela para outra. Em vias com dormentes de concreto, a tolerância para aprovação de obras varia de +2/−2 mm na linha principal mais rápida a +6/−2 mm em linhas secundárias, com valores para reparo emergencial de +6/−4 mm e +19/−9 mm, respectivamente. Independentemente de qualquer valor de desvio, a bitola total, incluindo o alargamento de curvas, nunca deve exceder 1456 mm. As restrições de velocidade seguem as colunas de reparo emergencial e limite, e não apenas os valores de desvio. O contexto mais amplo de inspeção de infraestrutura no qual esses valores se inserem é descrito em [referência]. Esta é uma visão geral da inspeção da infraestrutura ferroviária.. Não é o ideal, e a razão é a especificação, não a conveniência. A medição de desvios inclui a folga entre o gabarito de verificação e o flange, ambos especificados em torno de ±0,30 mm, e a ponta do trilho de desvio tem uma tolerância de aceitação de trabalho de ±1 mm — mais rigorosa do que qualquer tolerância aplicada em linha reta. Um gabarito de uso geral que cubra a geometria da linha principal pode ou não incluir os parâmetros do desvio, e um instrumento de classe 2 não terá a resolução necessária para suportar esse valor de ±1 mm. A solução prática é especificar considerando a condição de trabalho mais rigorosa que a equipe realmente executará. A inspeção de desgaste de desvios requer um instrumento separado, pois o desgaste do coração do desvio é medido em relação a uma referência de profundidade, e não entre os trilhos. Por meio de dois cronogramas que funcionam em paralelo. A inspeção estática da linha principal e dos aparelhos de mudança de via normalmente ocorre duas vezes por mês, com uma redução de uma vez por mês quando um carro de inspeção percorre o trecho, e uma vez por mês nas demais linhas; a bitola, o nivelamento transversal e a torção são registrados integralmente em cada inspeção, as curvas são inspecionadas de forma abrangente pelo menos trimestralmente e a qualidade da superfície das juntas de solda é verificada semestralmente. A inspeção dinâmica é realizada com base no tráfego: carros de inspeção percorrem as linhas acima de 120 km/h pelo menos duas vezes por mês, com intervalos menores para 15 a 30 dias quando a tonelagem bruta anual atinge 80 milhões de toneladas e menores para trimestralmente abaixo de 25 milhões de toneladas. A cobertura estática em alta velocidade é normalmente mensal, com inspeções adicionais após socagem, alívio de tensões ou recuperação de áreas alagadas. A lógica que rege esses cronogramas — de que os intervalos são definidos pela velocidade com que a condição de defeito se desenvolve, em vez de por um calendário fixo — é o mesmo princípio que rege [outros princípios]. Intervalos de retificação para avaliação da condição da superfície do trilho. Um instrumento cuja margem de erro admissível seja pequena em comparação com a tolerância que está sendo verificada. Em uma linha onde o padrão de aceitação do medidor é de aproximadamente ±1 mm, um medidor mecânico com erro admissível de ±1 mm e divisão de escala de 1 mm apresenta a mesma incerteza que a tolerância que está monitorando — a medição não pode fundamentar a decisão. Um medidor digital de classe 0, com erro admissível de ±0,25 mm e resolução de 0,01 mm, é o instrumento manual apropriado. Para vistorias de entrega, um carrinho de registro calibrado para ±0,5 mm no medidor produz o traçado necessário para o registro de aceitação. Além da classe do instrumento, os aspectos indispensáveis são a calibração atual, o assentamento correto das sapatas e o registro dos valores de desgaste no mesmo local, para que a leitura do medidor possa ser comparada com o trilho real.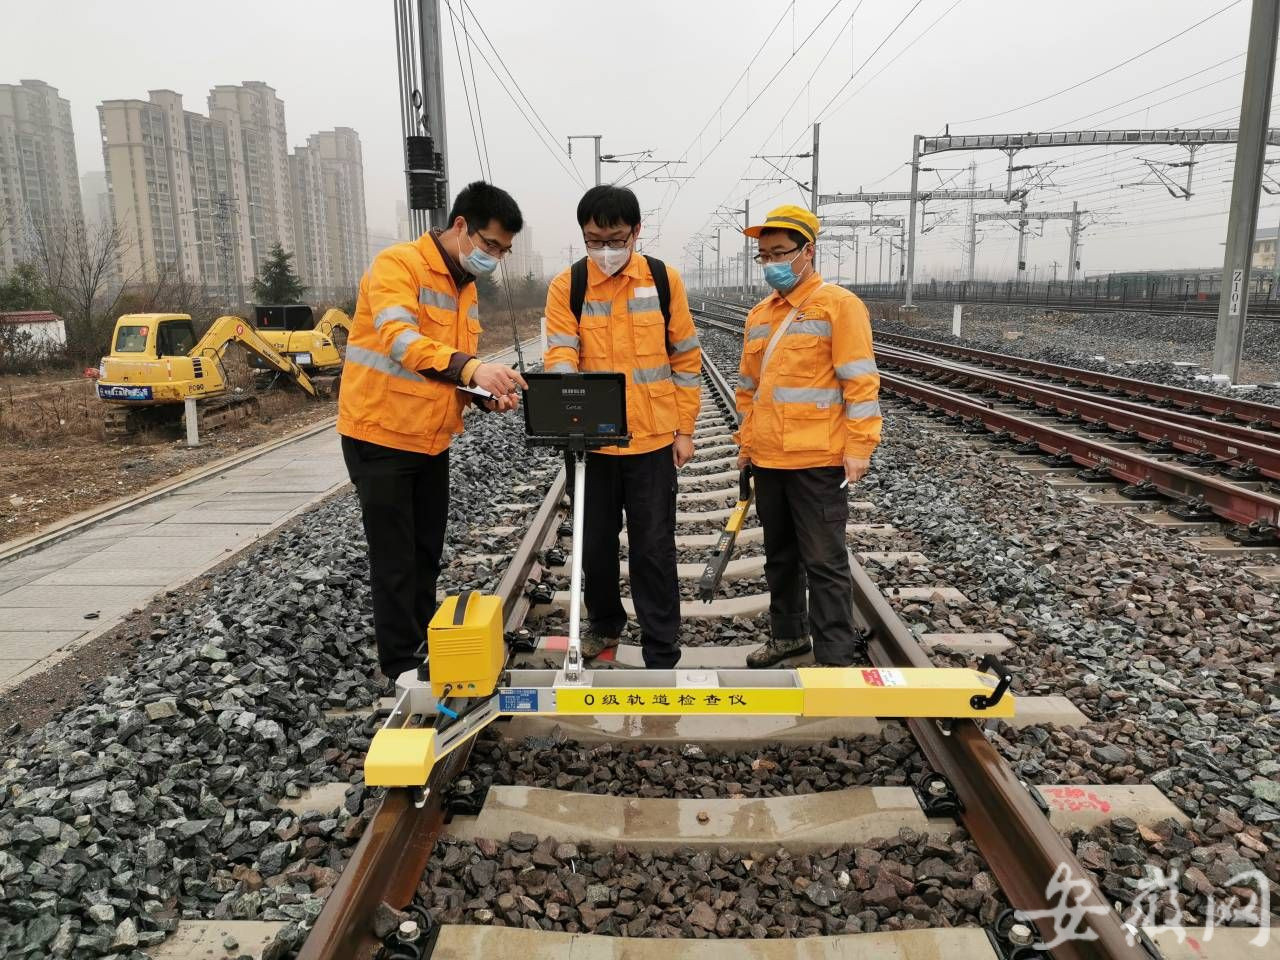
O que significa bitola ferroviária e por que ela é medida.
Onde a medição é feita e por que essa posição é importante.
Ferramentas para Medição de Bitola Ferroviária: De Simples Medidores a Sistemas de Medição
Medidores de trilhos mecânicos
Medidores de trilhos digitais e suas classes de precisão
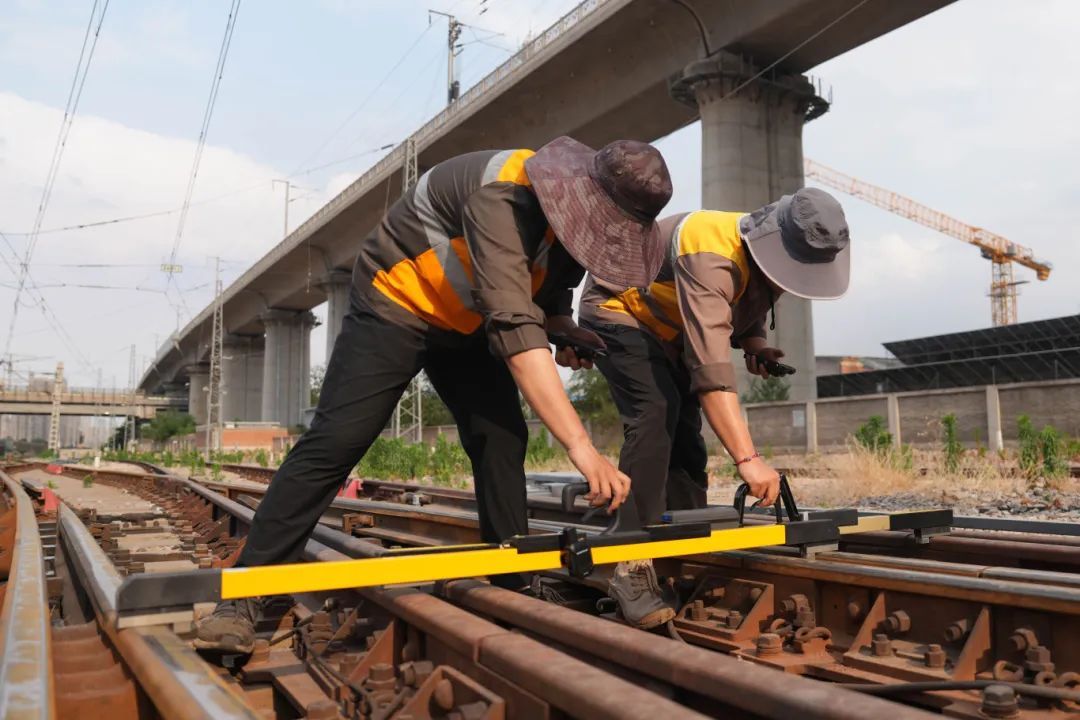
Sistemas de medição da geometria da via férrea e carrinhos de registro
Nível Instrumento típico Precisão do medidor Saída Onde se aplica 1 Bitola mecânica ±1 mm, divisão de 1 mm Leitura única, ponto por ponto Tangentes, jardas, linhas de baixa velocidade, verificações pontuais 2 Medidor digital, classe 2 / 1 / 0 ±0,30 / ±0,25 / ±0,25 mm Leitura única, armazenada e com registro de data e hora. Classe 0 necessária para aceitação em alta velocidade. 3 Carrinho de gravação Calibrado com precisão de ±0,5 mm Traçado contínuo de calibre, nível cruzado, nível, alinhamento, torção Registros completos de levantamento estático e entrega de documentos. 4 Sistema GNSS-INS para gravação de trajetos em veículos medição indireta da velocidade da linha Índices de qualidade, listas de exceção, dados de tendência Monitoramento de rede, planejamento de manutenção, verificação Normas de bitola ferroviária: tolerâncias e frequências de inspeção
Velocidade permitida Aceitação no trabalho Manutenção programada Reparo de emergência Acima de 160 km/h +2 / −2 mm +4 / −3 mm +6 / −4 mm 120–160 km/h +4 / −2 mm +6 / −4 mm +8 / −6 mm 80–120 km/h +6 / −2 mm +7 / −4 mm +14 / −7 mm ≤80 km/h pista principal e de recepção +6 / −2 mm +7 / −4 mm +16 / −8 mm Outro desvio ferroviário +6 / −2 mm +9 / −4 mm +19 / −9 mm Alargamento da bitola, bitola apertada e suas causas
Medidor de leitura em conjunto com nível cruzado, alinhamento e torção
Nível transversal e superelevação
Alinhamento e Nível Longitudinal
Torção e a questão do comprimento da base
Medição do desgaste e perfil dos trilhos em relação à bitola
Erros comuns de medição e como evitá-los
O que deve ser registrado após uma verificação do medidor
Compre gabaritos de trilhos e ferramentas de medição na RailwayCare.
Como se mede a bitola dos trilhos?
Por que a mesma seção apresenta leituras diferentes em dias diferentes?
Qual a tolerância aceitável antes da aplicação de uma restrição de velocidade?
Uma única ferramenta de medição pode ser usada tanto na linha principal quanto em desvios?
Com que frequência a geometria da pista deve ser verificada?
Qual instrumento de medição é adequado para uma linha de alta velocidade?