Disco de corte para trilhos: seleção, segurança e qualidade de corte em trilhos
- ação
- Horário Edição
- 2026/10/12
Resumo
Guia para disco de corte sobre trilho: a classificação de 100 m/s e por que ele não pode ser trocado por um disco de desbaste, correspondência da velocidade do fuso, corte a úmido versus corte a seco e segurança contra estilhaços.
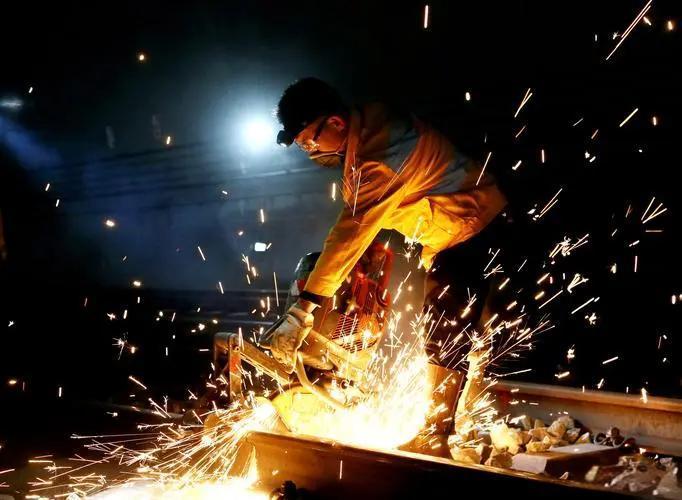
O disco de corte para trilhos é o item mais barato em uma obra de substituição de trilhos e o que determina se o restante do trabalho correrá bem. É também o produto abrasivo mais frequentemente mal utilizado em ferrovias, pois se parece com uma fina rebarbadora e é tratado como tal. Não é. Um disco de corte para trilhos é um disco abrasivo com resina, com velocidade de corte aproximadamente duas vezes maior que a de qualquer rebarbadora de trilhos, com três a quatro milímetros de espessura, em uma máquina cuja única finalidade é cortar um trecho de trilho de 60 kg/m em poucos minutos. Se o disco, a velocidade e a face de corte estiverem corretos, a solda subsequente terá um comportamento previsível. Se estiverem incorretos, a solda herdará o erro. Este guia aborda o que é um disco de corte para trilhos, como ele difere de um disco de esmeril para trilhos, como ler suas especificações e combiná-lo com uma serra, o que realmente muda no corte a seco e úmido, por que a qualidade do corte é uma questão de soldagem e não de eficiência, e as regras de segurança que se aplicam quando um disco fino gira a 100 m/s. Em uma frase: Um disco de corte para trilhos é especificado por três números e uma classificação — diâmetro, espessura e furo, além da velocidade máxima de corte — e não pode ser trocado por um disco de esmerilhamento para trilhos, porque a função de corte e a função de esmerilhamento sobrecarregam o disco de maneiras completamente diferentes. Um disco de corte para trilhos é um disco abrasivo aglomerado projetado para remover uma fenda estreita em toda a seção do trilho — cabeça, alma e pé — em um único corte de imersão. É um consumível, não uma peça de máquina, e é comprado em lotes, não individualmente. Em uma ferrovia, ele é usado para quatro tarefas: cortar um trecho de trilho defeituoso antes da substituição, ajustar o comprimento de um novo trilho no local, cortar um trilho durante a recuperação de emergência após um descarrilamento ou quebra e cortar trilhos descartados em comprimentos transportáveis. A distinção importante no momento da compra é que um disco de corte não é uma versão pequena de um disco de esmerilhamento para trilhos, nem um substituto para este. Os dois abrasivos servem a operações diferentes realizadas por máquinas diferentes, e as normas, velocidades e regras de manuseio que se aplicam a eles são correspondentemente diferentes. Para a parte de esmerilhamento do mesmo programa de manutenção, as famílias de consumíveis e como elas são compatíveis com as máquinas estão descritas em nosso guia. O que é retificação de trilhos e onde cada família de discos é utilizada.. Os discos de corte para trilhos são fabricados com diâmetros suficientemente grandes para atravessar uma seção do trilho em uma única passada, pois um trilho de 60 kg/m tem aproximadamente 176 mm de altura e o disco precisa passar tanto pela base do trilho quanto pelo sistema de fixação da máquina. A linha de discos de corte da Molaton abrange quatro tamanhos: Todos os tamanhos são colados com resina. Essa não é uma decisão baseada em custos, mas sim em funcionalidade, e o raciocínio é o mesmo que impede o uso de colagem vitrificada em trens de retificação de trilhos: a colagem com resina é elástica, permitindo que um disco fino se flexione ligeiramente em vez de se quebrar ao encontrar a alma do trilho que não está perfeitamente perpendicular à serra, ou um pé que ainda está sob carga da fixação. Em um rio de aço sob uma carga de 30 toneladas por eixo, essa elasticidade faz toda a diferença entre um disco que termina o corte e um que se desfaz. Este é o aspecto mais importante a compreender sobre o produto, e é por isso que um disco de corte tem sua própria classificação, sua própria faixa de granulação e seu próprio lugar em uma loja de consumíveis. Uma rebolo remove material da cabeça do trilho com o rosto ou periferia de corpo espesso. A carga é uma combinação de força de retificação radial e carga lateral moderada, e o disco é suportado por uma seção espessa que resiste à flexão. Um disco de corte remove material com a borda de um disco fino, cortando uma ranhura. Não há uma seção espessa para resistir à flexão, então o disco sofre tensão de flexão, tensão térmica e carga centrífuga simultaneamente, concentradas em um corpo de 3 a 4 mm de espessura. As diferenças que daí decorrem não são marginais: Duas delas merecem explicação, pois parecem inconsistências. Por que o disco de corte gira a 100 m/s enquanto o disco de desbaste gira a 50 m/s? Um disco fino remove aço em uma faixa muito estreita, e a quantidade de material que ele consegue remover por segundo depende da velocidade de corte dos grãos abrasivos. Um disco grosso pode operar em baixa velocidade porque possui uma grande área de contato e uma camada espessa de grãos atrás dele. Um disco de 3,6 mm não possui nenhuma dessas características, portanto, a velocidade de corte é aumentada para manter a eficiência do corte. A classificação mais alta não é um bônus — é o que o produto precisa para funcionar, e é por isso que um disco de corte nunca deve ser montado em um eixo controlado pela lógica de um rebolo. Por que o abrasivo é mais fino e não mais grosso? A alumina marrom F30 possui granulometria mais fina do que a alumina de zircônia F16 utilizada em linhas de retificação de produção. O corte não exige uma alta taxa de remoção de material; requer um corte limpo, reto e estreito, além de um disco que suporte o processo até o final. Uma granulometria mais grossa em um corpo fino resultaria em um corte mais rápido, desgaste prematuro do disco e uma superfície de corte mais áspera. A granulometria mais fina proporciona um equilíbrio entre taxa de corte e qualidade do corte, prolongando a vida útil do disco, o que representa a melhor relação custo-benefício para este produto. A conclusão prática está claramente expressa em nossos próprios dados de especificação: os discos de corte têm uma função diferente dos discos de desbaste, são finos, operam em velocidades superficiais mais altas e Elas não são intercambiáveis com rebolos do mesmo eixo. Misturar os dois — montar um disco de corte em uma máquina cujo eixo está configurado para um disco de desbaste, ou vice-versa — é como uma oficina cria uma condição de sobrevelocidade sem que ninguém pretenda. Se você estiver selecionando o consumível de desbaste em vez do de corte, os fatores de custo são uma questão à parte e são tratados em nossa análise de O que realmente influencia o preço do rebolo para retificação de trilhos?. Um disco de corte para trilhos é especificado em sete campos, e apenas três deles estão na descrição das dimensões. Os três números. Uma dimensão como 305 × 3,6 × 22,2 mm significa diâmetro externo de 305 mm, espessura de 3,6 mm e furo central de 22,2 mm. O furo central é o que realmente determina se a roda será montada: um furo de 22,2 mm não se encaixará em uma serra projetada para um eixo de 25,4 mm, e alargá-lo não é uma opção — um furo modificado não pode mais ser balanceado ou fixado com segurança. O limite relevante é sempre a máquina, não o trilho. Os quatro campos que determinam o funcionamento da roda. Essas especificações são impressas com o tamanho e não são opcionais: o abrasivo, a granulometria, a liga e a velocidade máxima de trabalho, juntamente com a classe de balanceamento. Na faixa de corte da Molaton, constam alumina marrom, F30, liga de resina com reforço de fibra de vidro e velocidade de trabalho de 80–100 m/s. A explicação equivalente para a especificação de um rebolo está descrita em nossa nota sobre O que significam números como 260x90x154 mm?E a lógica é a mesma: o tamanho indica como ele é montado, todo o resto indica o que ele faz. As tolerâncias que você tem o direito de exigir de um fornecedor. Em abrasivos aglomerados desta classe, os limites dimensionais e de balanceamento são o que diferenciam um disco que funciona corretamente de um que vibra e trepida durante o corte: Paralelismo e concentricidade são os dois aspectos mais importantes em um disco de corte e, ao mesmo tempo, os dois menos discutidos. Um disco com 0,4 mm de desalinhamento não corta uma ranhura — ele corta uma ranhura cônica, e essa conicidade se transfere diretamente para a face final do trilho. O erro de concentricidade produz um impacto a cada revolução no corte, que se manifesta como uma superfície de corte ondulada e como um ruído que o operador geralmente ouve antes de qualquer medição. A única restrição rígida para um disco de corte é a velocidade de corte na borda, e a velocidade de corte não é um número fixo que você lê no disco — ela depende do diâmetro instalado na máquina e da velocidade de rotação da máquina. A relação é a seguinte: Velocidade de superfície (m/s) = π × diâmetro (m) × velocidade do fuso (rpm) ÷ 60 Operando em sentido inverso, o limite nominal de 100 m/s fornece a velocidade máxima do fuso para cada tamanho de corte: Compare isso com a mesma aritmética aplicada a um rebolo para esmerilhamento de trilhos com velocidade nominal de 50 m/s, onde o limite máximo é de 2.728 rpm em um rebolo de 350 mm, 3.673 rpm em um de 260 mm e 7.639 rpm em um de 125 mm — os cálculos estão detalhados em nossa resposta à pergunta. Qual é, de fato, a velocidade máxima de operação de um rebolo para esmerilhadeira de trilhos?Um disco de corte de 305 mm permite uma velocidade de rotação aproximadamente 1,7 vezes maior do que um disco de esmeril de 350 mm, embora tenha um décimo da sua espessura. Essa comparação, mais do que qualquer outra, é o motivo pelo qual os dois são mantidos separados na oficina. Duas consequências decorrem do fato de a velocidade na superfície depender do diâmetro. Um disco de corte diminui a velocidade à medida que se desgasta. O diâmetro diminui, portanto, com a velocidade do eixo constante, a velocidade da borda também diminui. Um disco de 400 mm desgastado até 340 mm não gira mais a 100 m/s — gira a cerca de 85 m/s na mesma rotação, e o operador sente isso como uma perda na taxa de corte. A resposta instintiva é pressionar a máquina. Essa é a resposta errada e é o mecanismo por trás de grande parte das falhas de discos de corte: o disco não corta porque é pequeno demais para a velocidade da máquina, e pressionar mais sobrecarrega um corpo fino que tem cada vez menos material para absorver a tensão de flexão. As respostas corretas são substituir o disco no limite de desgaste e, quando a máquina permitir, usar o diâmetro correto para a velocidade disponível. O diâmetro é escolhido pela capacidade da máquina, não pela ambição. Instalar o maior disco que cabe fisicamente em uma serra, partindo do pressuposto de que um disco maior corta mais fundo, é inseguro se a velocidade do eixo da serra estiver ajustada para um disco menor. A velocidade nominal da máquina e sua proteção são projetadas considerando um diâmetro máximo do disco; um disco maior que esse diâmetro opera acima de sua capacidade nominal assim que a máquina é ligada. O fato de um trilho ser cortado a úmido ou a seco altera a vida útil do disco, a face de corte e o ambiente de trabalho, e na maioria das ferrovias, essa decisão é tomada com base na disponibilidade de água no local, e não na preferência pessoal. Corte a seco É a opção padrão para serras de trilho portáteis e para a maioria dos trabalhos de emergência. Não necessita de abastecimento de água, contenção ou proteção contra congelamento, e uma máquina a bateria pode ser transportada para qualquer lugar. Os custos são a vida útil do disco e a poeira no ar: um corte a seco aquece mais, a liga se desgasta mais rapidamente e os finos fragmentos de aço e detritos abrasivos são lançados no ar em vez de se transformarem em uma pasta abrasiva. corte úmido O processo de resfriamento da zona de contato e do disco reduz a poeira e, geralmente, produz uma superfície de corte mais limpa e com menos descoloração. Requer um suprimento de água ou um tanque pressurizado, gera uma pasta que precisa ser contida e, em climas frios, apresenta risco de congelamento no trilho e na máquina. Quando o corte é feito para uma solda e a face final precisa ser preparada com uma tolerância específica, o corte a frio compensa o esforço logístico. O controle de poeira não é um mero detalhe em uma ferrovia. A poeira gerada por cortes e esmerilhamento em túneis ou estações fechadas representa um risco respiratório, um problema de visibilidade e, em algumas redes, uma questão de conformidade por si só. Os controles que funcionam durante uma interrupção noturna da linha férrea — extração, supressão de poeira e um plano para o descarte dos detritos — são os mesmos que se aplicam ao esmerilhamento nesses ambientes, e estão descritos em nosso guia. Trituração de trilhos de metrô e VLT onde a janela de oportunidade é curta e o túnel está fechado. A qualidade do corte geralmente é discutida como se fosse uma questão de acabamento. Em uma ferrovia, é uma questão de processo, porque a face cortada se torna um dos lados de uma junta soldada ou de uma junta mecânica, e qualquer desvio na tolerância da face cortada se torna um erro que o soldador precisa absorver. Quatro características de matéria cortada a jusante: Quadrado. A face de corte deve ser perpendicular ao eixo do trilho. Um disco desgastado de forma irregular, desalinhado ou alimentado em ângulo produz uma face inclinada. No trilho, isso se manifesta como uma junta com uma folga maior na parte superior do que na inferior, ou vice-versa. O soldador, então, precisa trabalhar com uma folga não uniforme, e a junta resultante provavelmente precisará de esmerilhamento adicional para retornar ao perfil correto. A relação entre a perpendicularidade da face de corte e o restante da sequência é exatamente o que abordamos em nosso estudo de caso. Corte e soldagem de trilhos dentro de uma janela de bloqueio documentos — a construção totalmente em aço da serra existe para manter a face de corte perpendicular, porque tudo o que vem depois depende disso. Queimaduras e rebarbas. Um disco cego ou vitrificado empurra o metal em vez de cortá-lo, e o aço deslocado precisa ir para algum lugar. Ele acaba formando uma rebarba na saída e material endurecido por trabalho a frio ao redor do corte. Para uma junta soldada, essa camada endurecida precisa ser removida antes da soldagem, o que representa mais uma operação em um período de tempo já bastante restrito. Descoloração e camada afetada pelo calor. Um corte que foi feito a quente deixa uma faixa azulada ou cor de palha na superfície de corte. Essa cor é uma camada de óxido sobre o aço cuja microestrutura foi alterada pelo calor, e não é uma superfície adequada para soldagem sem a sua remoção. Também serve como diagnóstico: uma superfície azulada indica que os parâmetros de corte estão incorretos — pressão excessiva, velocidade insuficiente, disco desgastado ou disco com especificação inadequada para o trilho. Rachaduras na extremidade do trilho. Em trilhos que já se encontram no fim de sua vida útil por fadiga, as forças de corte podem propagar defeitos existentes na face da extremidade. Essa é uma das razões pelas quais, após o corte do trilho, a extremidade exposta é inspecionada em vez de ser soldada imediatamente. A qualidade do corte também é, em última análise, uma questão de sequenciamento do trabalho. O corte não é um processo isolado; ele está no início de uma cadeia que inclui corte → preparação da extremidade → soldagem → esmerilhamento → inspeção. Como os estágios posteriores dessa cadeia são controlados e o que uma junta acabada deve atender é explicado em nosso guia. fluxo de trabalho completo de soldagem e esmerilhamento de trilhosUm disco de corte barato que economiza alguns centavos, mas custa ao programa uma hora extra de preparação dentro de uma propriedade, não é uma economia. O disco de corte é o produto abrasivo com maior risco de falha, pois é fino, gira mais rápido do que qualquer outro abrasivo aglomerado em uma ferrovia e é frequentemente usado manualmente ou em uma máquina semiportátil. Um disco de 400 mm que se fragmenta a 4.775 rpm libera estilhaços com energia mais do que suficiente para ferir qualquer pessoa no arco de rotação do disco. A indústria controla isso com quatro linhas de defesa, e todas as quatro precisam se manter firmes. Margem de projeto. Um disco com classificação de 100 m/s deve suportar 1,5 vezes essa velocidade durante 30 segundos sem se romper. Este é um requisito de comprovação, não uma aspiração de projeto: é verificado por meio de testes no produto final, de acordo com a norma GB/T 2493, e é o motivo pelo qual um abrasivo aglomerado pode ser usado na velocidade nominal. Testes de comprovação individual. Cada roda que sai de uma fábrica produzindo para esta classe deve conter um registro individual de teste de rotação. Na linha de Molaton, cada roda é inspecionada peça por peça — aparência, superfícies de contato, dimensões, balanceamento estático e resistência à rotação — antes de sair da fábrica. A estrutura do que essa proteção visa alcançar em uma roda ferroviária e como as quatro linhas de defesa se encaixam é apresentada em nossa explicação de Como prevenir rachaduras em um rebolo de retificação de trilhos, em vez de detectá-las após a falha.. A proteção da máquina e a velocidade para a qual foi projetada. A proteção do disco de corte é um componente com classificação de velocidade. Ela é projetada considerando um diâmetro máximo do disco e uma velocidade máxima de corte, e não é uma proteção universal. Instalar um disco maior do que aquele para o qual a proteção foi projetada, ou operar a máquina acima de sua velocidade nominal, compromete a proteção simultaneamente com o próprio disco. Manuseio e disciplina de montagem. Um disco fino é muito mais vulnerável a danos físicos do que uma rebolo de 90 mm de espessura. Não deve ser deixado cair, não deve ser transportado com a borda apoiada, não deve ser armazenado em piso úmido ou empilhado de forma que uma rebolo de cima fique sobre uma de baixo, e deve ser verificado antes de cada montagem. Em qualquer abrasivo aglomerado, essa verificação inclui uma inspeção visual da face, do furo, do revestimento de fibra de vidro e das superfícies de montagem, além de um teste de vibração em rebolos da classe correspondente — um rebolo que tenha sido molhado, congelado ou atingido não deve ser colocado em serviço apenas por ser novo. Além do próprio disco, três regras são absolutas: nunca aplique carga lateral a um disco de corte, nunca o utilize como disco de desbaste e nunca monte um disco com furo, espessura ou diâmetro que não corresponda às especificações da máquina. Cada um desses três erros elimina uma das proteções acima, e cada um deles é suficientemente comum na prática de campo para que valha a pena mencioná-los na reunião pré-turno. A questão da vida útil de um disco de corte para trilhos não é quantos cortes ele faz em um teste de oficina. É quantos cortes ele faz no seu trilho, com seus operadores, em suas máquinas. As variáveis que realmente influenciam a vida útil do disco de corte são, em ordem aproximada de influência: A maneira correta de comprar é converter tudo isso em custo por corte, em vez de preço por disco: preço do disco dividido pelo número de cortes realizados, mais o custo da troca do disco, mais o custo de qualquer trabalho extra que a face do corte force posteriormente. Um disco 20% mais barato que realiza 30% menos cortes é mais caro no momento em que importa, e em uma janela de manutenção, o custo da mão de obra e do acesso para a troca de um disco geralmente supera em muito a diferença no preço do próprio disco. A mesma lógica aplicada à parte de desbaste do orçamento é detalhada em nossa nota sobre Quanto as operadoras realmente pagam por quilômetro de retificação de trilhos?. Quase todas as falhas em discos de corte ferroviários são atribuídas a um dos poucos erros listados, e a maioria deles são erros de procedimento, e não defeitos do produto. Utilizando o disco de corte para desbastar. Um disco de corte não é projetado para suportar carga lateral. Mantê-lo contra o trilho e movê-lo lateralmente destrói a estrutura do disco de uma forma que a inspeção não consegue detectar até que ele falhe. Se a tarefa for remover material de uma superfície, é necessário um disco de desbaste em uma retificadora. Utilizar um disco acima do seu diâmetro ou classificação de velocidade. Normalmente, isso ocorre quando se utiliza o maior disco que cabe fisicamente na máquina, ou quando a velocidade do fuso foi alterada. A velocidade indicada na etiqueta do disco é o limite para aquele disco, não uma meta a ser alcançada. Continuar a cortar com um disco gasto além do seu diâmetro utilizável. O corte diminui a velocidade, o operador compensa com força e o disco — mais fino do que nunca e funcionando abaixo de sua velocidade eficiente — agora está suportando uma carga de flexão para a qual não foi projetado. Ignorando a verificação prévia à montagem. Um teste de anel e uma inspeção visual levam menos de um minuto. Omitir esses procedimentos após a roda ter sido transportada, armazenada durante o inverno ou ter sofrido uma queda é a causa mais evitável de uma falha catastrófica nesta lista. Cortar um trilho que não esteja devidamente fixado. Um trilho que se move ou se deforma à medida que o corte se aproxima da chapa carrega o disco lateralmente e pode prendê-lo. Fixar o trilho e aliviar a carga antes da passada final não é opcional. Trabalhar o disco continuamente, sem interrupção. Um corte a seco, executado do início ao fim sem permitir que o disco esfrie, aquece a ligação a uma temperatura superior à projetada, reduzindo sua vida útil em todos os cortes subsequentes, não apenas naquele que foi feito às pressas. Supondo que a extremidade do trilho seja aceitável porque o corte parece reto. A face é a superfície contra a qual a solda será feita. Ela deve ser medida ou verificada com um esquadro, e não avaliada visualmente, antes de prosseguir com a sequência de etapas. Se você estiver comprando serviços de corte ou retificação em vez de consumíveis, a mesma disciplina se aplica ao contrário: as perguntas a serem feitas, as evidências a serem exigidas e os sinais de alerta a serem observados estão descritos em nosso guia. Como avaliar e selecionar empresas de retificação de trilhosA base comercial sobre a qual as cotações são estruturadas é abordada em nossa nota sobre Obter um orçamento para retificação de trilhos que possa ser comparado de fato.. Um disco de corte é um item de baixo valor e alto impacto, o que o torna exatamente o tipo de compra em que os compradores aceitam menos evidências do que deveriam. Seis coisas são razoáveis para se pedir a qualquer fornecedor, e cada uma delas pode ser verificada. A norma segundo a qual o produto foi fabricado e testado, especificada no nome. Não se trata de "normas internacionais de qualidade" — a designação correta, e para abrasivos aglomerados em trilhos, isso significa a norma do produto para rodas ferroviárias, juntamente com as normas dimensionais e de balanceamento. Um fornecedor que não consegue mencioná-las não está trabalhando de acordo com elas. Evidências de força e equilíbrio de rotação em nível de lote. A resistência à velocidade nominal de 1,5 vezes e a classe de balanceamento são as duas características de segurança críticas de um disco fino. Pergunte o que é medido por roda individual e o que é medido por lote, e peça para ver um registro. Conformidade dimensional, incluindo paralelismo e concentricidade. Essas são as tolerâncias que determinam se o disco corta uma ranhura quadrada ou cônica, e raramente são informadas em uma tabela de preços. Solicite os valores. Confirme a correspondência com a sua máquina, não com o trilho. A pergunta correta a se fazer a um fornecedor não é "você tem um disco de corte para trilho de 60 kg/m?", mas sim "qual disco vocês fornecem para esta serra, nesta velocidade de rotação, com este furo e montagem?". O trilho define o diâmetro necessário; a máquina define todo o resto. Rastreabilidade desde o corte até a roda. A identificação de lotes permite que um corte defeituoso seja vinculado a uma produção específica, em vez de ser discutido de forma genérica. Em consumíveis críticos para a segurança, a rastreabilidade é o mecanismo pelo qual um defeito é contido, evitando sua repetição. Uma resposta direta sobre para que o produto não serve. Um fornecedor confiável informará que seu disco de corte não deve ser usado para desbaste, não deve ser montado em velocidades superiores à especificada e não é intercambiável com seus discos de desbaste. Se a resposta para uma pergunta técnica for sempre "sim", a especificação está sendo elaborada pela equipe de vendas em vez da equipe de engenharia. A RailwayCare fabrica abrasivos aglomerados para trilhos em sua própria fábrica desde 2004. Elaboramos a norma chinesa para rebolos de retificação de trilhos, JB/T 11431, e cada rebolo que produzimos é inspecionado individualmente — aparência, superfícies de contato, dimensões, balanceamento estático e resistência à rotação — antes de sair da fábrica. Nossos rebolos de retificação de trilhos possuem certificação de conformidade de terceiros. EN 12413:2019, a norma europeia de segurança para produtos abrasivos aglomerados, emitida pelo organismo notificado UDEM sob o número de certificado M.2026.206.C147949. Nossos discos de corte seguem a mesma linha de produção, nos tamanhos que serras portáteis e serras de trilho abrasivas maiores utilizam: 305 × 3,6 × 22,2 mm, 356 × 4 × 25,4 mm, 400 × 4 × 32 mm e 180 × 3 × 22,2 mm, todos de alumina marrom com liga de resina, F30 e velocidade de trabalho de 80–100 m/s. Eles fazem parte de uma das quatro famílias que fabricamos, juntamente com discos para retificação de trens, discos para desvios e chaves de via e discos para máquinas portáteis — a linha completa, sua lógica de dimensionamento e a máquina à qual cada família pertence estão descritas em nossa resposta a O que abrange a gama de rodas ferroviárias RailwayCare e MolatonAlém dos abrasivos, fornecemos as máquinas que utilizam esses consumíveis, incluindo a serra de trilho RCS-L50 movida a lítio e o sistema de soldagem a termita TWS, bem como os instrumentos de medição que comprovam a geometria final — toda a gama está disponível em nosso catálogo. Página de equipamentos de manutenção ferroviáriae os próprios abrasivos estão em nosso página da roda de esmerilhar trilhos. Na prática, isso significa que podemos fazer a seleção do disco ideal para você, em vez de apenas lhe entregar um catálogo. Informe-nos a serra, a velocidade do fuso e o diâmetro do furo, a seção do trilho e a qualidade do aço, além de especificar se o corte será a seco ou com água, e nós indicaremos o disco e os parâmetros de corte adequados. Se você precisar de um disco de desbaste em vez de um disco de corte, avise-nos e indicaremos a família de discos correta, em vez de vender o que temos em estoque. Para distribuidores, agentes e consultas de OEMs fora da China, o fornecimento é feito através de nossa [empresa/sistema]. rede global de parcerias, com trabalho baseado em projetos gerenciado por meio de cooperação em projetos e a oferta de serviços mais ampla descrita em nosso Página de soluções para manutenção ferroviáriaNossa experiência em fabricação e qualificação está em nosso sobre nós página. WhatsApp: +86 15072332788 E-mail: simon.wang@railwaycare.com Não. Um disco de corte é projetado para cortes de mergulho com a borda de um disco fino e não é construído para suportar carga lateral. Aplicá-lo em uma superfície ou movê-lo lateralmente durante o corte carrega um corpo de 3 a 4 mm de uma maneira para a qual ele nunca foi dimensionado, danificando sua estrutura de uma forma que a inspeção não detectará antes da falha. A remoção de superfície em trilhos requer um disco de desbaste em uma retificadora — os dois não são intercambiáveis no mesmo eixo. Isso ocorre porque a geometria das duas operações é diferente. Um rebolo tem de 25 a 154 mm de espessura e remove material em uma ampla área de contato, portanto, uma velocidade de corte moderada remove aço suficiente por segundo. Um disco de corte tem de 3 a 4 mm de espessura e precisa cortar uma faixa estreita, então a única maneira de obter uma taxa de corte útil é passar os grãos abrasivos pelo corte mais rapidamente. A maior velocidade é o que torna o produto funcional e é por isso que os dois produtos nunca devem compartilhar a mesma configuração de fuso. Use a fórmula da velocidade de superfície inversa: rpm = velocidade de superfície (m/s) × 60 ÷ (π × diâmetro em metros). Um disco de 305 mm com velocidade nominal de 100 m/s é, portanto, limitado a cerca de 6.262 rpm, um disco de 356 mm a cerca de 5.365 rpm e um disco de 400 mm a cerca de 4.775 rpm. O disco de 180 mm da linha Molaton tem um limite de 7.000 rpm na folha padrão, embora os cálculos permitam um valor maior, porque esse tamanho é limitado pela classe da máquina à qual se aplica, e não pelo próprio disco. Sempre utilize a velocidade nominal da máquina se for menor. Sim, e essa é a razão mais comum pela qual um operador começa a forçar um corte. A velocidade de corte depende do diâmetro, então, à medida que um disco se desgasta, sua velocidade na borda diminui com a velocidade do eixo constante — um disco de 400 mm desgastado até 340 mm gira a aproximadamente 85 m/s em vez de 100 m/s. O corte parece mais lento, o instinto é forçar mais e um corpo fino com menos material do que tinha inicialmente é então submetido a mais tensão de flexão. Substitua o disco no limite de desgaste em vez de compensar com força. O corte a úmido resfria a zona de contato e o disco, suprime a poeira e, geralmente, produz uma superfície de corte mais limpa, com menos descoloração, prolongando assim a vida útil do disco e melhorando a qualidade do corte. O desafio está na logística: um suprimento de água ou tanque pressurizado, um fluido contido e, em condições de frio, o risco de congelamento do trilho e da máquina. Em uma serra portátil, em um corte de emergência, o corte a seco geralmente é a solução prática; quando o corte é feito para uma solda e a superfície precisa atender a uma tolerância, vale a pena optar pelo corte a frio. A força de avanço e a técnica influenciam significativamente o resultado final. Um disco operando em sua velocidade nominal com avanço controlado dura muito mais do que o mesmo disco forçado através da seção para economizar alguns segundos. Além disso, o uso forçado aumenta a temperatura da liga e torna a superfície de corte mais áspera. Em seguida, vêm os fatores que influenciam o desempenho do disco além do seu diâmetro de desgaste útil — o que reduz a velocidade da borda e exige ainda mais força — seguidos pela seção do trilho e a classe do aço, corte a úmido versus a seco, rigidez da máquina e condição do eixo, e o histórico de armazenamento e manuseio do disco.O que é, de fato, um disco de corte para trilhos?
Dimensões (diâmetro externo × espessura × diâmetro interno) Abrasivo e abrasivo Velocidade máxima na superfície Dever típico 305 × 3,6 × 22,2 mm Alumina marrom (ZA/F30), grão 30 80–100 m/s serras de trilho abrasivas portáteis padrão 356 × 4 × 25,4 mm Alumina marrom (ZA/F30), grão 30 80–100 m/s Serras mais pesadas e trabalhos contínuos em trilhos soldados. 400 × 4 × 32 mm Alumina marrom (ZA/F30), grão 30 80–100 m/s Serras de grande diâmetro, cortes profundos ou obstruídos 180 × 3 × 22,2 mm Alumina marrom (ZA/F30), grão 30 70–100 m/s (limite de 7.000 rpm na folha padrão) Máquinas leves e trabalho em espaços confinados Por que um disco de corte para trilhos não é um disco de desbaste
Propriedade Rebolo para retificar trilhos Roda de corte de trilho Grossura 25–154 mm 3–4 mm velocidade de superfície nominal 50 m/s 80–100 m/s Abrasivo e abrasivo Zircônia alumina, F16–F20 Alumina marrom, F30 Ligação Resina reforçada com fibra de vidro Resina reforçada com fibra de vidro Carregar no disco Força de retificação radial mais carga lateral Carga de flexão, térmica e centrífuga Intercambiáveis? Não Não Como ler as especificações de um disco de corte para trilhos
Característica Limite Padrão Diâmetro externo ± 2,0 mm JB/T 7992 Grossura ± 1,5 mm JB/T 7992 Paralelismo ≤ 0,4 mm JB/T 7992 Concentricidade ≤ 0,5 mm JB/T 7992 Desequilíbrio estático k = 0,4; G1 ≤ 30g, G3 ≤ 34g GB/T 2492 Força de rotação Velocidade nominal mantida em 1,5 vezes por 30 segundos sem estourar. GB/T 2493 Ajustando a roda à serra e à velocidade do eixo
Diâmetro da roda Velocidade máxima do fuso a 100 m/s Notas 180 mm 10.610 rpm — mas 7.000 rpm na folha padrão O disco de 180 mm é limitado pela classe da máquina, não pelo próprio disco. 305 mm 6.262 rpm serras de trilho abrasivas portáteis padrão 356 mm 5.365 rpm Serras mais pesadas 400 mm 4.775 rpm Máquinas de grande diâmetro Corte a úmido, corte a seco e poeira no local.
Qualidade do corte: o fator que define a solda.
Segurança: Proteção contra explosões, proteções e manuseio.
Vida útil da roda e o custo real por corte
Os erros que quebram rodas e arruinam rostos cortados
O que exigir de um fornecedor de discos de corte
Trabalhando com a RailwayCare como fabricante de abrasivos ferroviários
É possível usar um disco de corte para desbastar em vez de cortar?
Por que um disco de corte gira a 100 m/s enquanto um disco de desbaste gira a 50 m/s?
Como faço para calcular a velocidade máxima do eixo de um disco de corte?
Um disco de corte fica mais lento à medida que se desgasta?
O corte a úmido é melhor para a vida útil do disco de corte?
O que mais reduz a vida útil do disco de corte em uma obra?