Como a retificação dos trilhos previne a fadiga por contato de rolamento?
- ação
- Horário Edição
- 2026/9/20

Como a retificação dos trilhos previne a fadiga por contato de rolamento?
A retificação de trilhos previne a fadiga por contato de rolamento (FCR) removendo a camada superficial que contém as trincas enquanto estas ainda são superficiais — aproximadamente 0,2 mm ou menos . Nessa profundidade, uma única passada de retificação normal remove toda a sequência de trincas. Uma vez que as trincas se propagam mais profundamente, a mesma passada remove a superfície, deixando a raiz da trinca na cabeça do trilho, onde ela continua a crescer. Portanto, a prevenção depende do controle do tempo e da profundidade da retificação, e não de uma retificação mais intensa.
Por que o RCF forma uma camada que pode ser removida por lixamento?
A fadiga por contato de rolamento não é um defeito isolado. É o resultado final de um processo que começa abaixo da superfície de contato. Cargas repetidas das rodas criam um efeito de catraca : a deformação plástica se acumula na cabeça do trilho, o material nessa camada torna-se consideravelmente mais duro e quebradiço, a densidade de discordâncias aumenta e microfissuras se formam . Essas microfissuras crescem — transversais e longitudinais — e eventualmente afloram como trincas na cabeça do trilho, lascamento e descascamento, e, no pior dos casos, como uma fratura transversal.
O ciclo de desenvolvimento de trincas passa por três estágios: nucleação → iniciação → propagação . Os dois primeiros estágios consomem a maior parte da vida útil do componente. É precisamente nesse período que a retificação se mostra eficaz, pois nesses estágios o dano ainda está confinado a uma fina camada superficial que uma passada de retificação pode remover completamente.
A regra de profundidade que determina o resultado
| profundidade de propagação da trinca | O que uma passada de retificação normal consegue fazer | Resultado |
|---|---|---|
| ≤ 0,2 mm (ainda em nucleação/iniciação) | Remove toda a camada portadora de fissuras em uma única passada. | Reinicialização RCF — a cabeça do trilho retorna ao material sólido |
| Mais profundo que ~0,2 mm | Remove a superfície, mas deixa a raiz da rachadura. | A rachadura continua a aumentar sob o tráfego; cortes corretivos mais profundos ou substituição dos trilhos serão necessários em breve. |
| Ondulações e danos iniciados na superfície foram deixados no local. | Nada foi removido. | O aumento da carga dinâmica sobre as rodas acelera o próprio efeito de catraca que inicia novas fissuras. |
Este é o mecanismo por trás da mudança que a indústria fez, passando da retificação corretiva após o aparecimento de defeitos para a retificação preventiva em um ciclo baseado na tonelagem . A exigência de manutenção na prática chinesa é de uma passagem de retificação a cada 30-50 milhões de toneladas de tráfego acumulado em linhas de alta velocidade, com intervalo máximo de dois anos ; em linhas convencionais, a cada 100 milhões de toneladas em trechos retos e de grande raio, reduzindo para 30-50 milhões de toneladas em trechos com raio inferior a 1.200 m. Os cortes preventivos são mais rasos por projeto, e é exatamente por isso que mantêm a profundidade da trinca dentro da faixa em que a retificação ainda é vantajosa, e por isso que custam menos ao longo da vida útil do trilho do que trabalhos corretivos repetidos.
Os parâmetros de retificação determinam se você previne a fadiga por contato de rolamento (RCF) ou a alimenta.
Uma retificação com temperatura excessiva não impede a fadiga por contato de rolamento (FCR) — pelo contrário, a inicia. A evidência é mensurável. O aumento da velocidade da roda de 1.000 para 3.000 rpm eleva a rugosidade superficial de 6,6 para 8,4 μm e a espessura da camada branca de cerca de 45 μm para 320 μm ; a 3.000 rpm, a camada branca apresenta cavidades de lascamento e o mecanismo de remoção passa de corte único para uma combinação de corte e lascamento. Essa camada branca é dura e quebradiça — cerca de 870 HV0,3 contra aproximadamente 340 HV0,3 do metal base, um aumento de 155% — e pesquisas de Michael et al. e de Steenbergen constataram que ela fratura precocemente em serviço e é pressionada contra o substrato pela roda, o que inicia e propaga novas trincas.
O objetivo é um corte frio e controlado, respeitando os parâmetros de aceitação: rugosidade superficial Ra ≤ 10 μm , planicidade dentro de 0,3 mm sob uma régua de 1 m, ausência de queimadura azul contínua , profundidade de retificação ≤ 0,5 mm no metal base e transição suave melhor que 1‰ . Uma passada que atenda a esses parâmetros remove a camada de fadiga e deixa uma superfície que não se tornará a próxima origem de trincas.
Caso e dados — da remoção de rachaduras à durabilidade comprovada
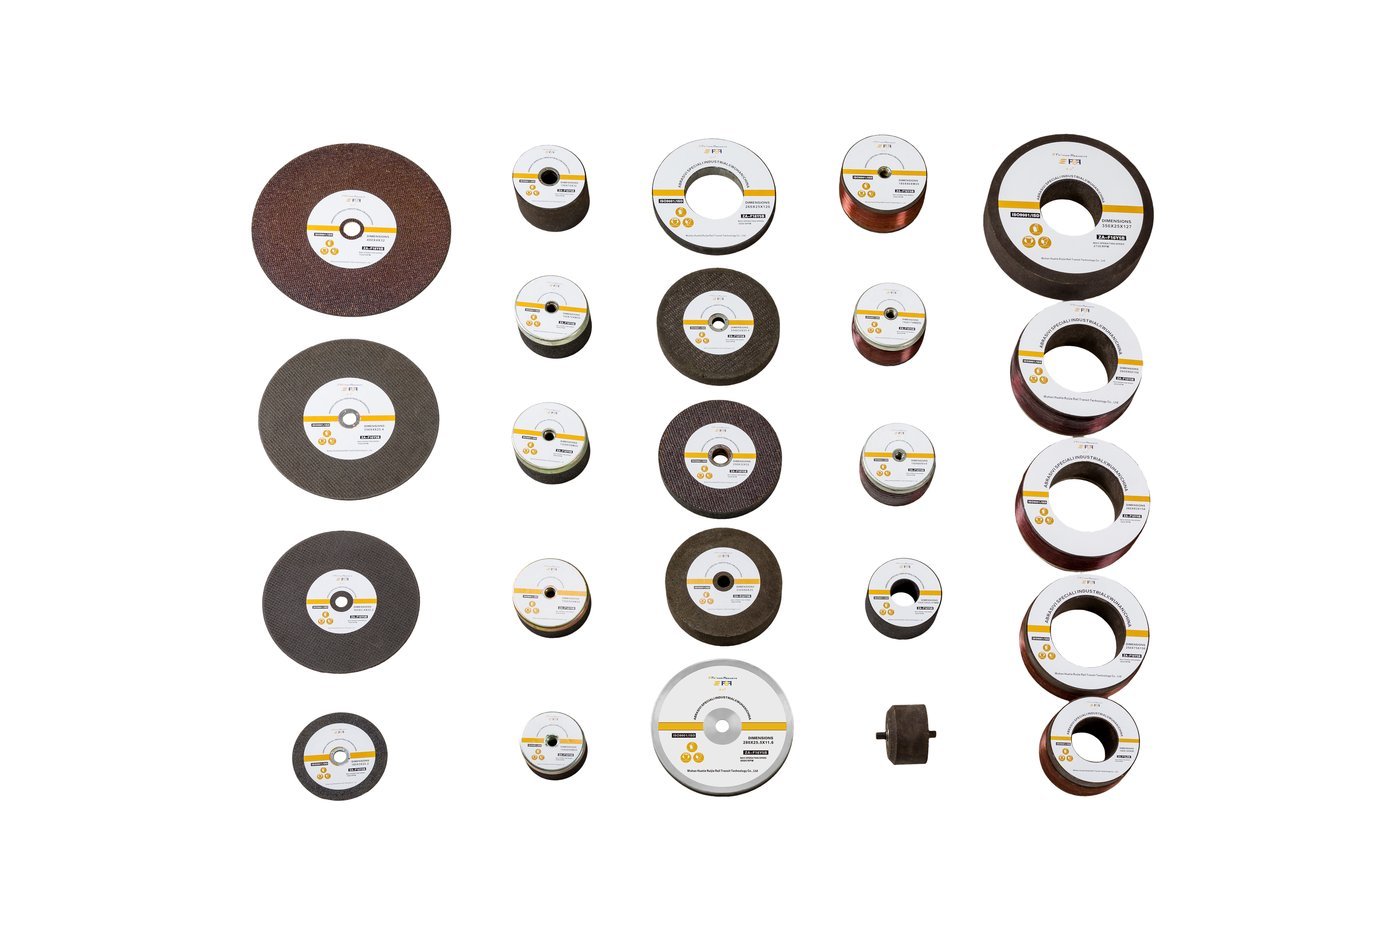
O resultado foi documentado em testes. Na linha de alta velocidade Hewu, a comparação verificada foi de 4,28 contra 3,27 quilômetros de desgaste por milímetro de roda, com o melhor resultado em uma única roda atingindo 214,22 quilômetros de desgaste e sem queima contínua de material rodante — a condição da superfície que, de outra forma, alimentaria a fadiga de contato por rolamento (RCF). Uma locomotiva GMC-96X de Liuzhou percorreu 18,72 quilômetros de desgaste em duas horas de operação, com um consumo de roda de 20 a 30 mm , contra 43,5 a 59 mm para a locomotiva de referência importada. Testes independentes na Academia Chinesa de Ciências Ferroviárias mediram um desgaste de roda de 1,4 a 2,6 vezes melhor do que o especificado, e uma roda G1b de 260×90×153 mm para 50 m/s suportou 4.775 rpm por 30 segundos sem ruptura, com um desbalanceamento de 21 g . Mais recentemente, um teste com o rebolo Loram DM01 alcançou Ra de 1,05 a 9,0 μm, principalmente entre 2 e 4 μm, sem queima azul. A RailwayCare fabrica esses rebolos desde 2004 — sendo a primeira produtora dedicada de rebolos para retificação de trilhos na China — elaborou a norma JB/T 11431 para a qual são fabricados e possui as certificações ISO 9001, ISO 45001 e CRCC ; a linha Molaton abrange tanto trens de retificação quanto máquinas manuais, de modo que o mesmo corte controlado pode ser obtido com um trem de 96 rebolos ou com uma retificadora individual de desvios.
Perguntas relacionadas que você também pode fazer.
Quais ferramentas detectam defeitos nos trilhos e fadiga por contato de rolamento? Como um trem de retificação remove defeitos nos trilhos? O que é inspeção de manutenção de infraestrutura ferroviária? Retificação de trilhos em ferrovias africanas — RCF e controle de defeitosConfigure um programa de retificação que reinicie o RCF em vez de tentar controlá-lo.
Informe-nos o volume de tráfego, o raio das curvas, os tipos de defeitos existentes e a última profundidade de fissura medida. Especificaremos o disco Molaton , a profundidade de corte por passada e o intervalo entre ciclos para manter a camada de fissura dentro da área que a retificação pode remover.
Receba uma recomendação de moagemA abordagem de retificação preventiva é descrita com mais detalhes na seção sobre solução de retificação de trilhos , os próprios rebolos estão listados em rebolos para retificação ferroviária , e o custo mensurado de um programa em diferentes intervalos é comparado em nosso artigo sobre custo de retificação de trilhos por quilômetro .